Jaký typ svařování se používá ke svařování mosazi?
Mezi všemi druhy svařování je svařování mosazi jedním z nejsložitějších technologických procesů. To je vysvětleno skutečností, že zinek, který je součástí této slitiny mědi, se při zahřátí začíná aktivně odpařovat, což vede k tvorbě pórů ve svaru a v důsledku toho k výraznému zhoršení kvality a spolehlivosti spoje. se tvoří. Svařování mosazných dílů komplikuje i to, že se při jeho provádění uvolňují zinkové páry, které jsou velmi škodlivé pro lidské zdraví.
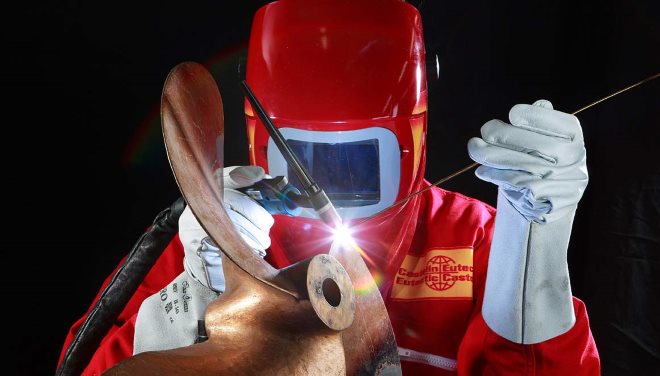
Argonové svařování slitiny mědi
Technologie svařování mosazných výrobků
Jak víte, mosaz je slitina mědi a zinku. V některých případech, kdy je nutné získat kov se speciálními vlastnostmi, lze k němu přidat další chemické prvky – cín, nikl, olovo.
Zinek, který je ve významném množství obsažen v mosazi, se při silném zahřátí začíná vypařovat, což vede k poréznosti svarového spoje. Reakcí s kyslíkem obsaženým v okolním vzduchu se navíc páry zinku přeměňují na oxid tohoto kovu, který vytváří na povrchu spojovaných dílů bílý povlak. Tento povlak, který má žáruvzdornost a tím komplikuje proces svařování, představuje velké nebezpečí pro lidské zdraví, protože je velmi jedovatý.
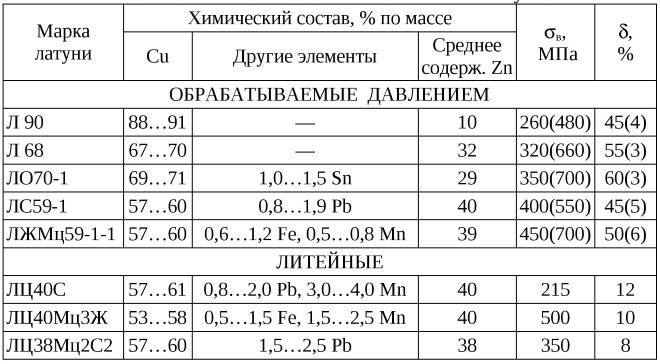
Mechanické vlastnosti a chemické složení mosazi
S přihlédnutím ke všem výše uvedeným faktorům vyvinuli odborníci několik technologií, které mohou účinně svařovat mosaz. Patří sem:
- svařování plynem a elektrickým obloukem;
- spojování mosazných dílů pod vrstvou tavidla;
- svařování prováděné v prostředí ochranného plynu, kterým se nejčastěji používá argon.
Ze všech uvedených technologií je to mosazné argonové svařování, které se nejvíce rozšířilo díky své vysoké účinnosti a schopnosti získat kvalitní svarové spoje za jakýchkoliv podmínek.
Vlastnosti svařování mosazných výrobků v argonu
Svařování mosazi, které se provádí v prostředí inertního plynu argonu, se používá především v případech, kdy je potřeba spojovat díly, jejichž tloušťka přesahuje 5 mm. Zdrojem tepla při použití této technologie je elektrický oblouk hořící mezi elektrodou a povrchem spojovaných dílů. Elektroda je upevněna ve vodivé svorce hořáku, jejíž tryskou je přiváděn ochranný plyn do svařovací zóny. Vlastní svar je vytvořen pomocí přídavného materiálu, jehož složení musí co nejlépe odpovídat složení spojovaných výrobků.
Měděná fosforečná tyč pro svařování mosazi
Roztavení přídavného materiálu přiváděného do svařovací zóny ručně je rovněž zajištěno hořením elektrického oblouku mezi elektrodou a díly.
Než začnete svařovat mosaz, musíte důkladně očistit povrchy spojovaných dílů, abyste odstranili nečistoty a oxidový film. Ukazatelem kvality takového čištění je kovový lesk, který by se měl objevit na povrchu mosazných výrobků. Oxidový film z mosazných obrobků lze snadno odstranit pomocí kyseliny dusičné. Po takovém ošetření je nutné povrchy opláchnout horkou vodou.
Při svařování mosazných výrobků můžete slyšet neobvyklé praskání: je způsobeno aktivním uvolňováním zinkových par. Zinkové páry navíc zbarví svařovací oblouk do neobvyklé barvy, která je dobře viditelná i na videu tohoto procesu.
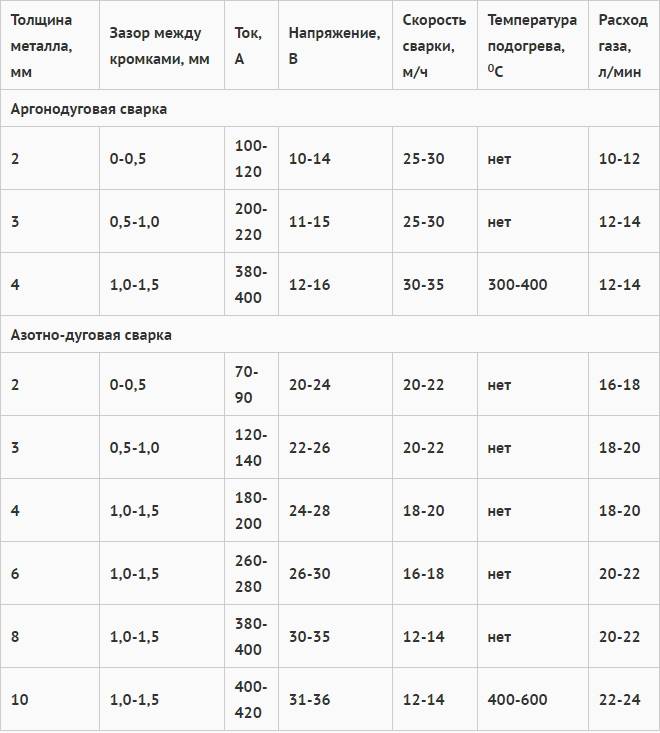
Přibližné režimy pro svařování mosazi wolframovou elektrodou
Technologie svařování mosazných výrobků je také odlišná v tom, že spojení není provedeno souvislým švem, ale samostatnými korálky, pečlivě vyplňující mezeru mezi díly do celé své hloubky roztaveným přídavným materiálem. Tento požadavek je nutné dodržet, protože při provádění souvislého švu je velmi vysoké riziko propálení spojovaných dílů.
Při svařování mosazných výrobků je třeba dodržovat ještě jedno pravidlo. Při plnění svarového kráteru přídavným materiálem musíte postupně snižovat napětí oblouku a zvětšovat jeho délku a poté elektrodu jednoduše posunout na stranu. Jak se to dělá prakticky, se můžete podívat na tréninkovém videu.
Mosazné výrobky je možné svařovat doma, ale měli byste počítat s vysokou zdravotní nebezpečností zinkových výparů. Proto je nejlepší provádět tento proces, pokud nemáte doma pracovní prostor s odsáváním, pod širým nebem. V každém případě, všude tam, kde se svařují díly vyrobené z této slitiny, by měl svářeč používat respirátor.
Výhody svařování mosazných dílů argonem
Není náhodou, že argonové obloukové svařování mosazných výrobků, prováděné netavitelnými elektrodami, je tak oblíbené. Výhody tohoto technologického postupu jsou následující.
- Ke svařování mosazi v argonovém prostředí nejsou potřeba ani speciálně potažené elektrody, které jsou poměrně drahé, ani tavidlo.
- Tato technologie spojování dílů z mosazi je jednou z nejčistších z hlediska životního prostředí.
- Argonové svařování se vyznačuje vysokou rychlostí provedení.
- Svary získané argonovým svařováním se vyznačují vysokými estetickými vlastnostmi.
- Na svarech vyrobených touto technikou není žádná strusková krusta, která se musí čistit.
- Hrany spojených mosazných dílů jsou spolehlivě chráněny před tvorbou oxidových a nitridových krust pomocí inertního plynu.
- Proud argonu přiváděný do svařovací zóny vyfukuje veškerý odpad z technologického procesu.
- Tato metoda svařování je univerzální: lze s ní spojovat malé i velké mosazné výrobky a obnovovat je metodou navařování.

Mosaz je slitina mědi obsahující zinek. Právě tento chemický prvek vytváří velké problémy v procesu svařování mosazných výrobků. Má nízký bod tání oproti mědi – 419C (u mědi je to 700C). A to způsobí odpařování zinku, při kterém vzniká jeho oxid ZnO, což je prudce jedovatý plyn. To je důvod, proč svařování mosazi a bronzu vyžaduje respirátory a ochranné brýle, které musí svářeč nosit.
Část oxidu zinečnatého se odpařuje a část se ukládá na povrchu svařovaných obrobků ve formě bílého povlaku, který narušuje svařovací procesy. Existují určité technologické techniky, které lze použít ke snížení uvolňování oxidu zinečnatého. Ale minimální míra vyhoření je stále asi 30 %. A to negativně ovlivňuje kvalitu svaru, protože se v něm tvoří póry vlivem těkavého zinku. A to je to, co odlišuje svařování mosazi od svařování mědi.
Jak správně svařovat mosaz – možnosti a vlastnosti
Ke spojování mosazných obrobků lze v zásadě použít všechny druhy svařování. Ale nejčastěji používanou možností je svařování mosazi s argonem netavitelnou elektrodou nebo pomocí ochranných tavidel.
Jako každý svařovací proces vše začíná přípravou mosazných dílů. Čemu je třeba věnovat pozornost.
- Pokud potřebujete svařovat tenké obrobky (a dokonce i střední tloušťky), není nutné je předehřívat. To je způsobeno skutečností, že tepelná vodivost kovu je vyšší než tepelná vodivost mědi.
- S tloušťkou ne větší než 1,5 mm jsou okraje olemovány.
- Pokud je tloušťka okraje 1,5-6 mm, nejsou připraveny. Je ale nutné zachovat mezeru 2 mm.
- Pokud se při svařování používají podložky, lze mezeru zdvojnásobit.
- Nejlepší možností je použít oboustranné svařování švu.
- Pokud je tloušťka hrany větší než 6 mm, musí být zmatněny. V tomto případě je lepší použít řez ve tvaru X. To není vždy možné, ale tato možnost poskytuje lepší penetraci spár.
- Zvětšení mezery mezi mosaznými obrobky znamená snížení kvality svaru.
- S dlouhými švy a malými mezerami se v nich zvyšuje napětí, což vede k deformaci a tvorbě trhlin.
Svařování v argonu
Svařování mosazi a bronzu se často provádí v prostředí ochranného plynu. K tomuto účelu se používá stejnosměrný proud s přímou polaritou. Před zahájením procesu svařování jsou obrobky vyčištěny železným kartáčem do lesku a ošetřeny rozpouštědlem, aby se odstranily všechny nečistoty.
Velmi důležitým bodem je výběr plnicího drátu. Musí obsahovat deoxidační činidla (křemík, mangan, stříbro, hliník, nikl atd.). Například přísada značky L62 je kov, který během procesu svařování produkuje málo kouře. Ztráta oxidu zinečnatého je pouze 2 %. L68 se používá při svařování ochranných tavidel. Třídy LO a LOK zvyšují odolnost švu proti korozi. To znamená, že si musíte vybrat svou vlastní plnicí tyč, aby vyhovovala nezbytným požadavkům na obrobek.
Přečtěte si také:
Tisk letáků: efektivní způsob, jak upoutat pozornost
Svařování mosazi v argonu se neprovádí jedním švem, ale po malých částech tvořících housenku. Ale zároveň je zde vysoká pravděpodobnost vyhoření. Proto se doporučuje provádět svařování dlouhým obloukem, čímž se sníží proudová síla ve svařovací zóně. V konečné fázi je hořák posunut na stranu.
Jedná se o nejkvalitnější možnost svařování mosazi, ale je lepší ji nepoužívat doma. Během procesu spojování se uvolňuje velké množství oxidu zinečnatého. Proces se proto provádí buď na otevřených prostranstvích nebo v místnostech s dobrou ventilací.
Obloukové svařování
Svařování mosazi doma je možné, pokud používáte technologii elektrického oblouku. Nejprve se k tomu používají speciální elektrody:
- Tyč je vyrobena z mosazi třídy LK 80-3 nebo slitiny bronzu třídy KMTs 3-1.
- Pokrytí – ZT. Jedná se o směs více materiálů v různých poměrech (komplexní kombinace).
Za druhé, svařování se provádí stejnosměrným proudem s obrácenou polaritou. Oblouk je krátký, což snižuje vyhoření zinku. Za třetí, před zahájením procesu se obrobky zahřejí na teplotu 300 C a elektrody se kalcinují na 200 C po dobu půl hodiny.
Předpokladem po dokončení svařovacích prací je vykování svaru. Pokud jsou spojeny dva díly ze slitin s nízkým obsahem mědi, pak je nutné spoj vykovat za tepla. V některých případech je nutné i žíhání kovu (postupný pokles teploty po silném zahřátí), které se provádí při teplotě 635C. Takto se mění struktura kovového švu, který se stává jemnozrnným, což vede k rovnoměrnosti chemického složení.
Můžete také svařovat mosaz uhlíkovými elektrodami, ale k tomu musíte použít ochranná tavidla. Například nejběžnějším tokem je BD-3.
Režim svařování: proud – konstantní, polarita – přímý. Hodně záleží na tloušťce svařovaných obrobků. Pokud tloušťka dílů nepřesahuje 3 mm, je nutné nastavit proud v rozmezí 180-200 A, 3-5 mm – 240-270 A, 5-10 mm – 400-450 A, 10-16 mm – 500-550 A. Kdy V tomto případě musí být obrobky o tloušťce větší než 10 mm před svařováním zahřáté na teplotu 350 C.
Svařování plynem
Pokud všechny předchozí technologie neposkytují požadovaný výsledek, použije se svařování plynem. Zaručuje vysokou kvalitu konečného výsledku, má však jednu velkou nevýhodu – odpařování oxidu zinečnatého je 25 %. Abyste tomu zabránili, doporučuje se používat v hořáku oxidační plamen. Měl by mít hodně kyslíku a málo vodíku. Vlivem kyslíku se na povrchu svarové lázně vytvoří oxidový film. Právě ta zabraňuje zinku vstupovat do vzduchu. Uvolňování zinku můžete snížit, pokud při svařování použijete tavidlo BM-1.
To jsou metody, kterými můžete svařovat mosazné obrobky. Určitě se podívejte na video zveřejněné na této stránce.