Jaké elektrody by si měl začátečník vybrat pro invertorové svařování?
Elektrody pro ruční svařování uhlíkové a nerezové oceli
- Nejlepší rutilové potažené elektrody
- Nejlepší základní potažené elektrody
- Nejlepší elektrody pro nerezovou ocel
Hodnocení vychází z názoru redakce ExpertCen.
V případě dotazů na inzerci vyplňte tento kontaktní formulář
Je již vaše společnost v žebříčku? Klikněte zde
Přehled nejlepších elektrod pro ruční svařování uhlíkových a korozivzdorných ocelí byl sestaven na základě publikací v časopisech „Welding and Diagnostics“, „Metalurgical Bulletin“ a dalších specializovaných zdrojích. Článek shrnuje online recenze od profesionálních svářečů o produktech různých výrobců.
Kritéria výběru
Bohužel ruské elektrody jsou ve většině parametrů horší než mnoho zahraničních analogů. V této oblasti se však již objevily „průlomy“. Ruské elektrodové produkty, vyráběné v několika stále ještě několika společných podnicích, již nejsou horší než mnohé ctihodné značky, pokud jde o stabilitu kvality. Začaly je „dohánět“ i některé továrny domácí podřízenosti. Nicméně v případech, kdy je nutné s jistotou zajistit vysokou kvalitu švu, odborníci stále preferují použití dražších, ale také kvalitnějších elektrod zahraniční výroby. Elektrody jakéhokoli typu jsou vhodné pro svařovací invertory, ne všechny typy jsou vhodné pro AC svařovací stroje.
Při výběru nejlepších elektrod ke kontrole jsme se řídili následujícími kritérii:
- objemy výroby;
- kvalita produktu;
- zařazení výrobce do přehledů elektrodového průmyslu;
- recenze od profesionálů.
Pro férové srovnání cen jsme do recenze zařadili pouze nejpoužívanější elektrody o průměru 3 mm.
Hlavním parametrem jakékoli svařovací elektrody, který určuje většinu jejích vlastností – od snadného zapálení po kvalitu švu – je složení jejího povlaku. Nejběžnější typy povlaků jsou dnes:
- Rutilové elektrody (a elektrody se smíšeným povlakem na tomto základě – rutil-celulóza a tak dále) se staly jedním z nejoblíbenějších kvůli snadnému zapálení, včetně opětovného zapálení, a snížené (v rozumných mezích) citlivosti na vlhkost. Lze je použít na střídavý i stejnosměrný proud ve všech směrech švu, ale při výběru rutilové elektrody je třeba být opatrní – můžete si koupit jak dobrou elektrodu, tak i takovou, která kontaminuje šev velkým množstvím struskových jamek, vhodné pouze pro bodové svařování.
- Bazické obalené elektrody nejčastěji se používá při svařování stejnosměrným proudem na zvláště kritických místech. Při hoření povlaku se ve velkém množství uvolňuje oxid uhličitý, který spolehlivě chrání svarovou lázeň před působením kyslíku. Vlastní šev je tažnější než při svařování běžnými typy rutilových elektrod. Druhou stranou mince je zvýšená citlivost na vlhkost a obtížné zapálení: s takovými elektrodami je mnohem obtížnější vařit.
Hodnocení nejlepších elektrod pro svařování
| Nejlepší rutilové potažené elektrody | ||
| 1 | ESAB OK 46.00 | 9.6 / 10 |
| 2 | OZS-12 (SpetsElektrod, Moskva) | 9.0 / 10 |
| 3 | Tigarbo ANO-21 | 8.9 / 10 |
| 4 | Rexant OK-46 | 8.8 / 10 |
| 5 | Resanta MP-3 | 8.7 / 10 |
| Nejlepší základní potažené elektrody | ||
| 1 | Nitettesu-16W | 9.7 / 10 |
| 2 | Kobelco LB-52U | 9.5 / 10 |
| 3 | ESAB OK 48P | 9.4 / 10 |
| 4 | SSSI 13/55 | 8.9 / 10 |
| Nejlepší elektrody pro nerezovou ocel | ||
| 1 | MAGMAWELD EI 308L (VAC) | 9.8 / 10 |
| 2 | RSE ST 308L-16 | 9.5 / 10 |
| 3 | OZL-8 (LEZ) | 9.1 / 10 |
Nejlepší rutilové potažené elektrody
ESAB OK 46.00
Rutil-celulózové elektrody vyráběné v Rusku pod kontrolou švédského koncernu ESAB. Elektrody této značky lze s jistotou označit za jedny z nejlepších ve své cenové kategorii – snadno hoří, i když jsou částečně vlhké, mohou pracovat v libovolném směru švu na stejnosměrný i střídavý proud a minimální proudový práh potřebný pro spolehlivé hoření je znatelně nižší ve srovnání s jinými běžnými typy rutilových elektrod. Díky tomu použití OK 46.00 při svařování tenkostěnných dílů značně zjednodušuje práci i profesionálnímu svářeči, nemluvě o začátečníkech.
Tyto elektrody jsou málo citlivé na povrchové znečištění a umožňují svařovat i silně zkorodovaný kov bez důkladného předběžného čištění. Struska vytvořená ve svarové lázni se snadno odděluje a ochlazený šev má vynikající pevnostní charakteristiky a houževnatost. Dokonce i velmi vlhká elektroda nevyžaduje zvláštní opatření k její „oživení“ – kalcinaci lze provádět při teplotě pouze 70-90 stupňů.
- Výborná kombinace ceny a kvality
- Snadná práce na rezavém kovu, s tenkostěnnými díly při minimálním proudu.
- Přestože je svar pevný, v kritických případech jsou vhodnější bazické elektrody.
Možná se jedná o nejlepší dostupné elektrody tohoto typu. Hlavně mě těší, že se vyrábí u nás – oproti řemeslům SEZ nebo LEZ je rozdíl obrovský.
OZS-12 (SpetsElektrod, Moskva)
Dostatečně kvalitní elektrody, certifikované NAKS pro použití při svařování nízkouhlíkových ocelí na kritických a nebezpečných místech. Při použití těchto elektrod se šev provede snadno a rovnoměrně a po vychladnutí se pokryje snadno oddělitelnou krustou strusky. Jeho pevnost není o nic horší než při použití většiny typů běžných rutilových elektrod, není zde tendence k praskání nebo tvorbě velkých struskových vměstků.
Všechny tyto vlastnosti však vyžadují dodržování dvou pravidel. Za prvé, povlak elektrod OZS-12 je jedním z nejcitlivějších na vlhkost, což není typické pro rutilové elektrody. Před každým použitím vyžadují elektrody pečlivou kalcinaci při teplotě asi 150 stupňů po dobu jedné hodiny, což z nich dělá ne nejpohodlnější možnost pro svařování: nakonec budou muset být hlavní elektrody kalcinovány stejným způsobem, ale zajistí odolnější šev. Za druhé, svařovací zóna vyžaduje čištění – velké inkluze nečistot z bazénu se špatně odstraňují, což snižuje kvalitu svaru.
- Při správném použití poskytují odolný a krásný šev bez zvláštních požadavků na zručnost svářeče.
- Cenově dostupná cena.
- Vysoká citlivost na vlhkost.
Nejlépe je kupovat je v malých baleních – tak mají méně času při skladování navlhnout. Suché dávají slušný šev i v rukou „garážových Kulibinů“.
Tigarbo ANO-21
CJSC KOMZ-Export z Rostovské oblasti je velmi různorodý podnik, který nabízí jak brusné kotouče, tak motorové katamarány. Nyní však budeme hovořit o elektrodách, které jsou vyráběny pod značkou Tigarbo, kterou společnost používá. A konkrétně o ANO-21, kdysi vyvinutém v Kyjevském institutu elektrického svařování pojmenovaném po. Patona – společnost je vyrábí ve třech verzích, „standardní“, „prémiové“ a „různé“ – to je, když jsou v jednom balení elektrody tří průměrů (nehádáme se, někdy je to výhodné).
Charakteristickým rysem ANO-21 je jeho nechuť k zapalování při napětí pod 50 V, což je kritické při práci se zapnutým VRD. Elektrody jsou také velmi citlivé na obsah vlhkosti v povlaku. Máte-li více či méně slušné zkušenosti s ručním obloukovým svařováním, elektrody dávají dobrou kvalitu švu, včetně vertikálního rozstřiku je obvykle o něco nižší než u oblíbeného MP-3 se srovnatelnými mechanickými vlastnostmi švu. Elektrody fungují normálně proti rzi, nevyžadují pečlivou přípravu dílů a při dostatečném napětí naprázdno nemají problémy s opětovným zapálením. Při svařování trubek (nepracujících pod vysokým tlakem) je tato značka jednou z nejčastěji doporučovaných: šev dobře sedí, je méně problémů se zajištěním jeho těsnosti.
Nemůžeme však nezmínit plovoucí kvalitu: bohužel existuje možnost, že v zakoupeném balení začnou elektrody vykazovat všechny nejhorší vlastnosti rutilu, strusky a trumfu. Ale to je bohužel obecně typické pro domácí elektrody od většiny výrobců.
- Dostupná cena
- Při správné kvalitě je kvalita svařování dobrá
- Možnost vaření na stejnosměrný i střídavý proud
- Nestabilní kvalita
- Citlivost na vlhkost

Normální elektrody „uchopit nebo svařit“. Pro zodpovědnou práci je samozřejmě lepší ESAB.
Rexant OK-46
Která značka je v názvu okamžitě uvedena – myslíme si, že je to jasné. Ano, tyto rutilovo-celulózové elektrody vyráběné společností Elektrod-Bor LLC (také známé bez značky Rexant jako EB OK-46.00) lze do jisté míry nazvat obdobou ESAB OK 46.00 za výrazně nižší cenu, ale samozřejmě, nepochází ze vzduchu.
Elektrody by měly být před zahájením práce dobře kalcinovány: jsou mnohem citlivější na vlhkost než „originál“, takže není třeba riskovat kvalitu švu. Zapalování je dobré a obecně, s rovnýma rukama, elektrody fungují dobře v provozu. Ačkoli je deklarovaný nízký tepelný příkon podmíněný: stále musíte vařit na tenkém kovu opatrně. Struska je typická pro elektrody tohoto typu; samotná struska se odstraňuje normálně.
Pokud jde o stabilitu kvality, je přibližně „průměr na oddělení“, což obecně není špatné vzhledem k rozsahu výroby (jelikož je vyrábí bývalá elektrodárna Nižnij Novgorod Motor Ship JSC).
- Nízká cena
- Dobré zapalování
- Snadná separace strusky
- Vysoká citlivost na vlhkost nátěru

Vzhledem k ceně je kvalita normální. Dostal jsem je do rukou jednou, když jsem poprvé koupil měnič.
Aby elektrické svařování pomocí invertoru poskytlo požadovaný výsledek a výsledný svar měl vysokou spolehlivost a pevnost, je nutné správně zvolit elektrody pro svařování invertorem. Je velmi snadné se zmást v obrovské rozmanitosti podobných produktů prezentovaných na moderním trhu.
Chyby při výběru elektrod pro svařování negativně ovlivní výsledek práce
Liší se materiálem výroby, jejich typem, průměrem, složením povlaku a řadou dalších významných vlastností. Jaké elektrody lze použít pro svařování s invertorem a jak je správně vybrat, o tom chceme mluvit v tomto článku.
Kritéria pro výběr elektrod
Především je třeba mít na paměti, že elektrody mohou být spotřebního i nekonzumovatelného typu. První jsou vyrobeny z kovové tyče, na jejíž povrch je nanesen speciální nátěr, který pomáhá chránit svařovací zónu a zvyšuje stabilitu oblouku. Používají se k provádění ručního obloukového svařování. Výrobky druhé kategorie – nekonzumovatelné – se používají k provádění svářečských prací v ochranném plynu (argon), jejich odrůdy a vlastnosti použití budou popsány v samostatném článku.
Při výběru elektrod pro svařování pomocí invertoru byste měli vzít v úvahu, že materiál spojovaných dílů také ovlivní kvalitativní charakteristiky vytvářeného švu. V souladu s tím se pro svařování různých materiálů používají různé typy svařovacích elektrod. Takže například:
- pro připojení výrobků vyrobených z nízkouhlíkových a nízkolegovaných ocelí se volí uhlíkové elektrody;
- pro připojení výrobků z legované oceli se používají elektrody odpovídajících značek: OZS-4, MR-3 (GOST 9466-75), MR-3, ANO-21, UONI 13/45 (GOST 9467-75);
- pokud je nutné provádět svářečské práce s navařováním nebo jinými druhy oceli, pak zvolte elektrody s jádrem z vysoce legovaného kovu – TsL-11 (GOST 9466-75);
- pro vaření litiny je také nutné vybrat elektrody příslušné značky – OZCH-2 (GOST 9466-75).
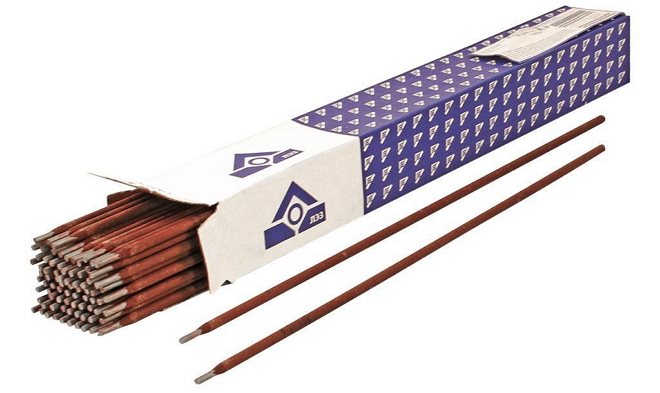
Celkový pohled na elektrody MP-3
K dnešnímu dni bylo vytvořeno následující hodnocení elektrod používaných pro svařování pomocí invertoru.
- ANO. Svařovací elektrody této značky jsou vysoce hořlavé a nevyžadují další kalcinaci. Stejně úspěšně s nimi mohou pracovat začínající svářeči i profesionálové.
- MP-3 je univerzální typ, lze je použít i pro spojování nečištěných ploch.
- MR-3S. Elektrody této značky by měly být vybrány, pokud jsou na vlastnosti švu kladeny zvýšené nároky.
- UONI 13/55 se používá pro instalaci kritických konstrukcí, které vyžadují vysoce kvalitní svary. Pro začínajícího svářeče bude obtížné s nimi pracovat: jejich použití vyžaduje určité zkušenosti a vysokou kvalifikaci.
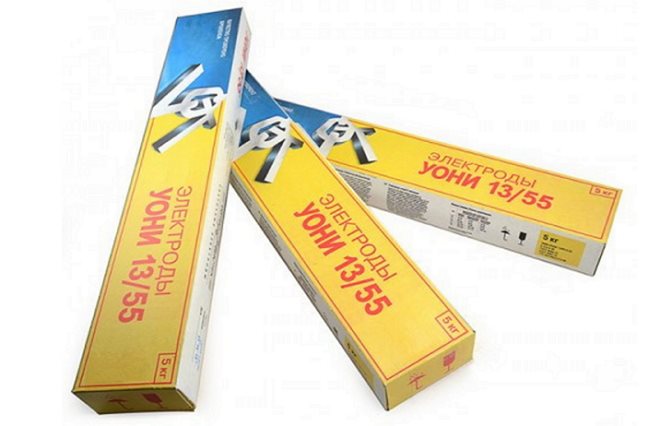
Elektrody UONI 13/55
Výhody populárních značek elektrod
Mnoho moderních typů elektrod pro svařování pomocí invertoru má následující výhody.
- Snadno se svařuje. Potíže při svařování s takovými elektrodami mohou nastat, pokud je nesprávně vyberete podle složení materiálu jádra.
- Vysoce kvalitní šev. Tento parametr je při svářečských pracích nejdůležitější a elektrody uvedených značek jej umožňují zajistit. Pomocí takových elektrod pro invertor můžete získat vysoce kvalitní vnitřní a vnější spoje, svary konvexních a konkávních tvarů.
- Snadná separace strusky. Struska získaná při svařování pomocí takových elektrod se snadno odděluje, což umožňuje okamžitě zjistit, jakou kvalitu svaru poskytují.
- Zkorodované díly lze svařovat. Výrobky pokryté vrstvou rzi se samozřejmě vaří velmi zřídka, ale tyto elektrody umožňují i v tomto případě získat vysoce kvalitní a spolehlivý šev.
- Proces svařování je pro svářeče bezpečný z hlediska hygienických a hygienických norem.
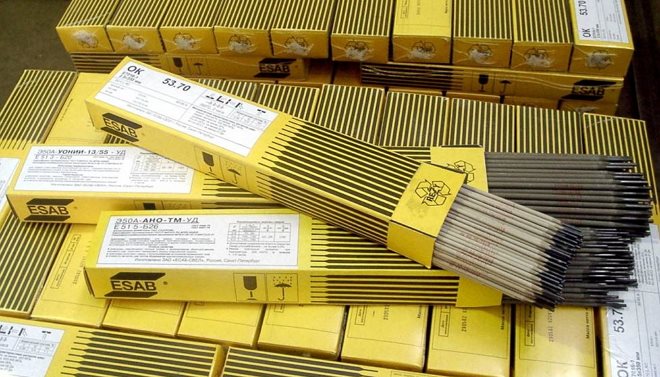
Elektrody značky ANO od známého výrobce ESAB
Rozdíly v elektrodách podle značky a průměru
Mezi zkušenými svářeči panuje názor, že při použití invertoru lze svařovat libovolnými elektrodami. Takový názor je zpravidla založen pouze na osobních zkušenostech takových odborníků, kteří se zabývají prováděním prací určitého typu (svařování konstrukcí z profilových trubek nebo úhelníků). Při provádění prací s invertorem nejsou na spoj kladeny žádné závažné požadavky na jeho těsnost, lze tedy bez problémů použít elektrody o průměru 0,5–2 mm.
Výběr průměru a značky elektrody by měl být založen na tloušťce kovu, který je třeba s nimi spojit. Díly velké tloušťky vyžadují dlouhodobé svařování, elektroda pro jejich svařování musí být zvolena s větším průměrem. Stále se musíte naučit pracovat se svařovacími elektrodami malého průměru, velmi rychle vyhoří. Obvykle se takové produkty používají pro lepicí práce.
Které elektrody je nejlepší vybrat, je také ovlivněno typem práce, pro kterou se plánuje použití. Pro provádění složitých prací na trase je tedy nutné vybrat elektrody o velkém průměru a instalaci konstrukcí z profilových prvků lze provádět s výrobky o průměru až 2 mm. Tyto elektrody se používají zejména při montáži sekčních vrat a výrobě různých uzavíracích konstrukcí z profilových trubek a vlnitých plechů.
Klasifikace svařovacích elektrod
Za prvé, svařovací elektrody jsou rozděleny do samostatných typů podle jejich hlavního účelu. Je tedy obvyklé rozlišovat následující typy:
- ty, které se používají k vaření uhlíkových a nízkolegovaných ocelí;
- pro spojování konstrukcí z vysokopevnostních žáruvzdorných ocelí;
- pro práci s vysoce legovanou ocelí (často se jim říká „elektrody z nerezové oceli“);
- ty, které se používají ke svařování hliníku a jeho slitin;
- určeno pro svařování mědi a jejích slitin;
- pro spojování litinových dílů;
- ty, s jejichž pomocí se provádí povrchová úprava a různé opravy;
- určený pro spojování dílů z ocelí neurčitého složení a těžko svařitelných ocelí.
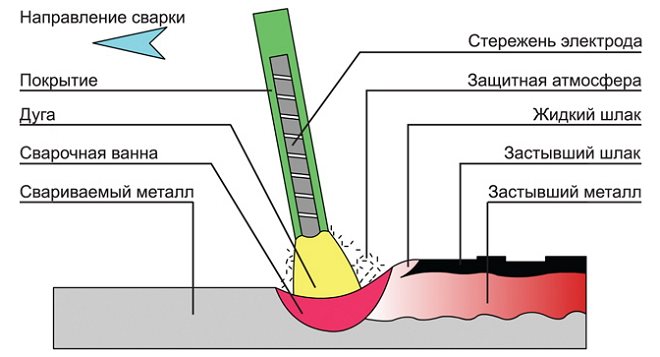
Schéma procesu svařování obalenou elektrodou
Na svařovací elektrody lze nanášet různé povlaky. Podle typu nátěru se dělí do 4 kategorií. Nejběžnější jsou elektrody se dvěma typy povlaků.
Výrobky se základním nátěrem, které se nazývají základní. Nejoblíbenější produkty jsou UONI 13/55. Vyplatí se je vybrat, pokud potřebujete získat svary vysoké kvality, vyznačující se mimořádnou rázovou houževnatostí, tažností a mechanickou pevností. Kromě toho jsou svary získané při práci s takovými elektrodami vysoce odolné vůči vzniku krystalizačních trhlin. Také nejsou náchylné k přirozenému stárnutí. Jejich volba se vyplatí, pokud potřebujete instalovat kritické konstrukce, které jsou plánovány pro použití v náročných podmínkách.
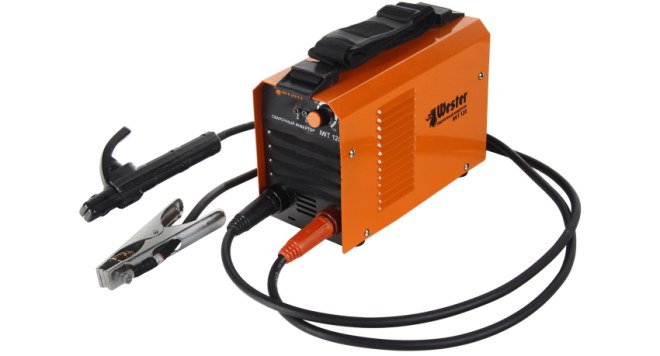
Svařovací stroj WESTER IWT120 invertor.
Mají také nevýhodu: pokud je jejich povlak navlhčen nebo je na okrajích součástí, které jsou spojeny, rez, stopy oleje nebo okují, tvoří se ve svaru póry. Póry ve švu se mohou vytvořit také při svařování dlouhým obloukem. Nevýhodou použití takových elektrod je, že mohou pracovat pouze na stejnosměrný proud a obrácenou polaritu.
Druhým typem jsou elektrody s povlakem rutilového typu. Výrobky s takovým povlakem, jejichž nejoblíbenější značkou je MP-3, se úspěšně používají ke spojování dílů vyrobených z nízkouhlíkové oceli. Svařovací elektrody této značky se vyznačují následujícími technologickými výhodami:
- stabilní hoření oblouku při provozu na stejnosměrný i střídavý proud;
- minimální rozstřikování materiálu při svařování invertorem;
- schopnost získat vysoce kvalitní svary jakékoli prostorové polohy;
- snadná separace strusky;
- svary mají vynikající dekorativní vlastnosti;
- Vhodné pro svařování povrchů pokrytých rzí nebo nečistotami.
Výběr produktů podle dalších parametrů
Druh proudu a také polarita jeho připojení jsou nejdůležitější parametry svařovacích operací. Svařovací invertory produkují primárně stejnosměrný proud, který lze připojit k obrobku a elektrodě ve dvou okruzích.
- Přímá polarita. U tohoto schématu je plus připojen k zemi a mínus ke svařovací elektrodě.
- Opačná polarita. Toto schéma zahrnuje připojení mínus k zemi a plus k držáku s elektrodou.
Pokud vaříte s invertorem s přímou polaritou, připojované povrchy se výrazně zahřívají, což se při opačném zapojení polarity nestane. Proto je v následujících situacích vhodné zvolit obrácenou polaritu.
- Při svařování dílů malé tloušťky invertorem. Obrácená polarita v takových případech pomůže chránit materiál před propálením.
- Opačná polarita se používá ke svařování dílů z vysoce legovaných ocelí, které jsou velmi citlivé na přehřátí.
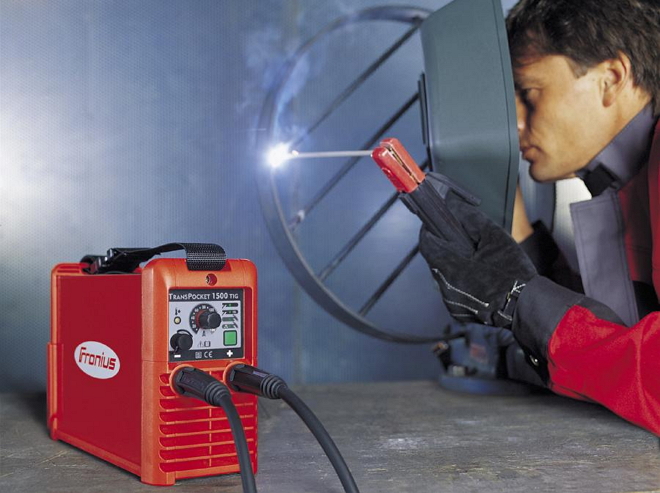
Práce s invertorovým svařováním
Přímá polarita, při které dochází k výraznému zahřívání obrobku, se optimálně využívá pro spojování materiálů velmi silných a masivních.
Při provádění jakýchkoli svařovacích prací pomocí invertoru jsou nejdůležitější tři parametry, které jsou vzájemně propojeny:
- síla svařovacího proudu;
- průměr elektrody;
- tloušťka spojovaných dílů.
Tloušťka spojovaných dílů má přímý vliv na volbu elektrod. V případě potřeby spojování tenkých dílů (do 1,5 mm) se pro tento účel nepoužívají ruční poloautomaty nebo zařízení umožňující svařování v ochranném argonovém prostředí.
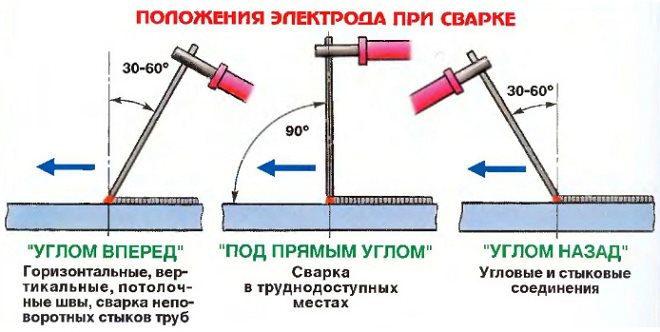
Možnosti polohy elektrody při svařování
Při rozhodování, které elektrody zvolit pro svařovací struktury určité tloušťky, se můžete řídit následujícími kritérii:
- pro díly o tloušťce 2 mm jsou nejvhodnější elektrody Ø 2,5 mm;
- při spojování dílů o tloušťce 3 mm byste měli zvolit elektrody Ø 2,5–3 mm;
- pokud je tloušťka svařovaných dílů 4–5 mm, pak jsou vhodné elektrody Ø 3,2–4 mm;
- díly o tloušťce 6–12 mm se nejlépe svařují elektrodami Ø 4–5 mm;
- když tloušťka přesahuje 13 mm, pak jsou optimální volbou elektrody Ø 5 mm.
Je velmi důležité zvolit správný průměr elektrod, protože při překročení tohoto parametru klesá hustota svařovacího proudu. To povede k nestabilitě svařovacího oblouku, zhorší se průnik součástí a zvětší se šířka svaru. Mnoho výrobců uvádí na obalech informace o nejlepších aktuálních hodnotách k použití.
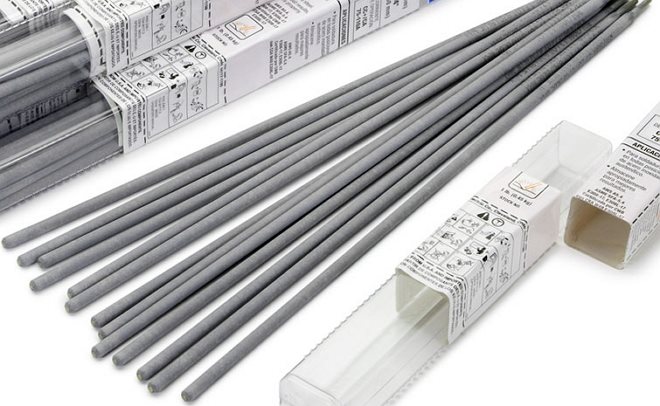
Pokud takové informace nejsou uvedeny na obalu, můžete se řídit následujícími doporučeními:
- pro svařování elektrodami Ø 2 mm by měl být svařovací proud nastaven na 55–65A;
- pro výrobky Ø 2,5 mm se používá proud 65–80A;
- elektrody Ø 3 mm – proud 70–130A;
- pro elektrody Ø 4 mm volte svařovací proud 130–160 A;
- výrobky Ø 5 mm – proud 180–210 A;
- Je lepší vařit s 6mm elektrodami při proudu 210–240 A.
Jak vyplývá ze všeho výše uvedeného, pro kvalitní svařování s invertorem je důležitý správný výběr elektrod podle jejich průměru. Měli byste také nastavit optimální svařovací proud. Pokud například plánujete svařovat tenký kov pomocí invertoru pomocí elektrod s velkým průměrem nebo svařovací proud překročí povolené hodnoty, mohou se v hotovém svaru tvořit póry, což výrazně sníží jeho kvalitativní charakteristiky.
Elektrody od zahraničních výrobců
Elektrody značky ESAB si na tuzemském trhu získaly velkou oblibu. Charakteristickým znakem elektrod od švédského výrobce je, že jejich označení začíná označením „OK“, za kterým následují 4 číslice. Mezi širokou škálou modelů elektrod této značky jsou nejrozšířenější následující.
- OK 46.00:3. Z hlediska vlastností jsou velmi podobné domácím produktům MP-XNUMX. Pomocí invertoru mohou vařit uhlíkové a nízkolegované oceli pomocí stejnosměrného i střídavého proudu. Při použití je výsledné spojení vysoce kvalitní.
- OK 48.00:XNUMX. Mohou pracovat výhradně na stejnosměrný proud, používají se pro instalaci zvláště kritických konstrukcí.
- OK 53.70. Jsou specializovaného typu, používají se ke svařování kořenových průchodů a spojování trubkových spojů.
- OK 61.30 a 63.20. Používají se pro svařování nerezových dílů s invertorem, ale před jejich zakoupením je důležité si ujasnit, zda jsou vhodné pro práci s jakostí kovu, o kterou máte zájem.
- OK 68.81. Pomocí výrobků této značky je prováděno invertorové svařování dílů z blíže nespecifikovaných jakostí oceli i z obtížně svařitelných jakostí.
- OK 96.20. Pracují na litině a také spojují litinové díly s ocelovými.
- OK 92.60. Určeno pro svařování výrobků z hliníku a jeho slitin pomocí invertoru.
Mimochodem, v sortimentu elektrod této značky jsou i produkty, kterými lze svařovat měď a její slitiny.
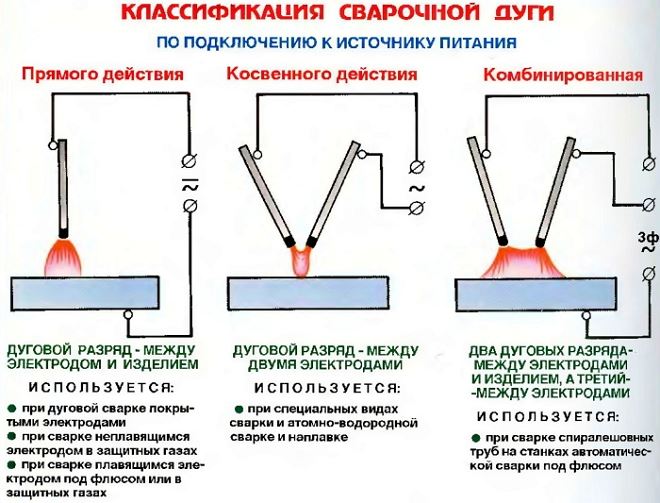
Druhy svařovacího oblouku při svařování elektrodami
Co je třeba zvážit při výběru elektrod
Shrneme-li vše výše uvedené, můžeme identifikovat řadu základních parametrů, na základě kterých je vhodné vybírat elektrody pro invertorové svařování. První věc, kterou musíte zvážit, je typ materiálů, které budete vařit. Pokud je vyžadována instalace kritické konstrukce, je lepší zvolit elektrody od osvědčeného výrobce. K takovým účelům se dobře hodí například produkty značky ESAB vyráběné známým švédským výrobcem.
Pokud je povrch dílů z uhlíkové oceli, které se chystáte svařovat invertorem, pokryt rzí nebo mokrý, pak je lepší zvolit elektrody s povlakem rutilového typu.
Výrobky se základním nátěrem se používají v případech, kdy je potřeba svařovat zvláště kritické konstrukce invertorem. Kvalita svařování s takovými elektrodami závisí také na tom, jak pečlivě připravíte povrchy ke spojení. Abyste pochopili, jak se taková příprava provádí, můžete se podívat na tréninkové video, které lze snadno najít na internetu.
Tloušťka dílu, který potřebujete svařit invertorem, určuje nejen volbu průměru elektrody, ale také sílu svařovacího proudu, která také ovlivňuje kvalitu vytvořeného spoje.
Při plánování svařovacích prací byste měli vždy pamatovat na to, že správně zvolené elektrody vám umožní získat vysoce kvalitní spojení, i když při své práci použijete levný invertor.