Jaká je teplota obloukového svařování?
Svařovací oblouk. Zdrojem tepla při obloukovém svařování je svařovací oblouk – stabilní elektrický výboj ve vysoce ionizované směsi plynů a par materiálů používaných při svařování, vyznačující se vysokou proudovou hustotou a vysokou teplotou.
Teplo generované v oblouku se spotřebuje na ohřev plynu, vytváření světelného toku a přímo na svařování. Teplota oblouku je nerovnoměrná, nejvyšší ve středu plynového sloupce – asi 6000 °C (obr. 7.1).
Hlavní charakteristikou svařovacího oblouku jako zdroje energie je efektivní tepelný výkon qэ – to je množství tepla vneseného do kovu během procesu svařování za jednotku času a vynaložené na jeho ohřev. Efektivní tepelný výkon je součástí celkového tepelného výkonu oblouku q, jelikož při jakémkoli typu svařování dochází k neproduktivní spotřebě tepla oblouku na sálání, odvod tepla do kovu atd. Poměr efektivního tepelného výkonu k celkový tepelný výkon se nazývá efektivní účinnost procesu vytápění:
Pro různé druhy svařování je hodnota ηэ se může měnit v poměrně širokém rozmezí od 0,3 do 0,95, například účinnost procesu ohřevu otevřeného oblouku buzeného uhlíkovou elektrodou je 0,5 – 0,65; svařování obalenými tyčovými elektrodami – 0,7 – 0,85; oblouk v argonu – 0,5 – 0,6; svařování pod tavidlem – 0,85 – 0,93.
Množství tepla vneseného do kovu během procesu hoření obloukem na jednotku délky svaru se nazývá tepelný příkon svařování. Tepelný příkon se rovná poměru efektivního výkonu oblouku k rychlosti pohybu oblouku υSt..
Při restaurování dílů se používají tři typy svařovacích oblouků (obr. 7,2). Liší se počtem elektrod a způsobem jejich začlenění a svařovaným kovem v elektrickém obvodu Když hoří oblouk mezi elektrodou a obrobkem, nazývá se přímý oblouk. Když mezi dvěma elektrodami hoří oblouk a svařovaný obrobek není součástí elektrického obvodu, nazývá se to nepřímý oblouk. Mezi dvěma elektrodami a také mezi každou elektrodou a základním kovem je vybuzen třífázový oblouk.
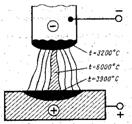
Rýže. 7.1, Rozdělení teplot t в svařovací oblouk
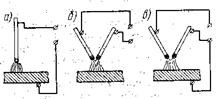
Rýže. 7.2. Typy svařovacích oblouků:
a — přímá akce; b – nepřímá akce; c – kombinované působení (třífázové)
Podle druhu proudu se rozlišují elektrické oblouky napájené střídavým a stejnosměrným proudem. Při použití stejnosměrného proudu se rozlišuje svařování s přímou a obrácenou polaritou. Když hoří stejnosměrný elektrický oblouk, největší množství tepla se uvolňuje na kladném pólu. To se vysvětluje tím, že tok elektronů v oblouku je vyzařován záporným pólem – katodou. Zdá se, že elektrony bombardují kladný pól (anodu), v důsledku čehož se zahřívá více než katoda. Při svařování je nutné vynaložit více tepla na roztavení svařovaného kovu než na roztavení samotné elektrody. Proto je obvykle záporný pól svařovacího obvodu připojen k elektrodě a kladný pól ke svařovanému kovu. Toto spojení se nazývá přímá polarita. Pokud je záporný pól zdroje připojen ke svařovanému kovu a kladný pól k elektrodě, pak se tato polarita nazývá obrácená a používá se méně často a pouze v případech, kdy je potřeba dosáhnout menšího zahřívání část. Například obrácená polarita se používá při svařování tenkých plechů, aby se zabránilo průniku, svařování legovaných ocelí, které jsou velmi citlivé na přehřátí, a v dalších případech.
Když je oblouk napájen střídavým proudem, polarita proudu se mnohokrát mění podle počtu period, tedy 50krát za sekundu. Proto ve střídavém svařovacím oblouku bude proud elektronů také měnit svůj směr a střídavě bombardovat buď svařovaný kov nebo konce elektrody. V důsledku toho se teplo mezi elektrodou a svařovaným kovem rozloží rovnoměrně.
Napájecí zdroje střídavého proudu jsou ekonomičtější. Při ručním svařování na střídavý proud je tedy spotřeba elektrické energie 3 – 4 kWh na 1 kg odlučovaného kovu a při svařování na stejnosměrný proud 6 – 8 kWh. Při konstantním proudu je však elektrický oblouk stabilnější a stabilnější.
Podle materiálu elektrody se oblouky rozlišují na elektrody netavitelné (uhlíkové, wolframové) a tavné (kovové).
Vliv kyslíku, dusíku, vodíku, síry a fosforu na vlastnosti svarového kovu. Při tavném svařování dochází k interakci mezi kapalnými a pevnými kovy, plyny a kapalnou struskou, která vzniká při tavení struskotvorných látek, které jsou součástí elektrodových povlaků nebo tavidla.
Hlavní reakce probíhající ve svařovací zóně jsou oxidační a deoxidační reakce kovu. Charakteristickými podmínkami metalurgických reakcí při svařování, stejně jako při krystalizaci, jsou vysoké teploty ohřevu, relativně malý objem roztaveného kovu a krátká doba trvání procesu.
Průměrná teplota kapiček elektrodového kovu vstupující do lázně se zvyšuje se zvyšující se proudovou hustotou a při svařování je 2200 – 2700 °C, to znamená, že se vyznačuje výrazným přehříváním. Teplota svarové lázně při obloukovém svařování se také vyznačuje výrazným překročením nad bod tání, přehřátí je 100 – 500 °C. Vysoká teplota přispívá k vysoké reakční rychlosti, avšak díky vysokým rychlostem ochlazování dochází k reakcím při svařování nemají čas na úplné dokončení.
Hlavní reakce probíhající ve svařovací zóně jsou oxidační a deoxidační reakce kovu. Kyslík v atomovém stavu se tvoří s oxidem železa (FeO), oxidem (Fe2О3), stejně jako oxid-oxid (Fe3О4). V tekutém kovu se rozpouští pouze oxid železnatý. Zbývající oxidy jsou ve formě struskových vměstků a plavou na povrch svarové lázně.
Kyslík reaguje s kovem podle reakce
kde typ – číselné koeficienty vzorce chemických reakcí; Me je hmotnost kovového prvku; O2 – hmotnost kyslíku.
Chemické reakce probíhají do stavu rovnováhy mezi výchozími materiály a reakčními produkty. Rovnovážný stav lze posuzovat pomocí rovnovážné konstanty &.
Ze zákona hromadné akce je známo, že
kde MemO je obsah prvku Me a kyslíku v reakční zóně, v tomto pořadí, %. Oxidační reakce bude probíhat tím intenzivněji, čím větší je součin koncentrací reagujících látek (hodnota v čitateli v tomto vzorci) ve srovnání s rovnovážnou. Pokud je konstanta menší než rovnovážná hodnota, dochází k reakci redukce kovu z jeho oxidu. Rovnovážná konstanta, vyjádřená jako parciální tlak par reagujících látek,
kde pMe je parciální tlak reagujících látek.
Nejúčinnějšími deoxidačními činidly jsou křemík a mangan. Při oxidaci dávají oxid křemíku SiO2 a oxid manganu MnO. Aktivním deoxidačním činidlem je uhlík. Při svařovacích teplotách uhlík tvoří oxid CO. Kyslík se do svarového kovu dostává především ze vzduchu při špatné ochraně svaru, před rzí a okují při nesprávném čištění svařovaného povrchu nebo z vlhkosti při svařování surovými elektrodami. Titan, uhlík a hliník jsou také silná deoxidační činidla.
Okolní vzduch je zdrojem dusíku vstupujícího do svarového kovu. Při svařovacích teplotách se dusík, přecházející do atomového stavu, dobře rozpouští v tekutém kovu svarové lázně. Při ochlazení se z roztoku uvolňuje dusík a při interakci s kovy tvoří nitridy: Fe2N, MnN, SiN atd., které výrazně snižují tažnost kovu. Vodík se do svarového kovu dostává z vlhkosti obsažené v povlaku elektrody nebo z rzi na svařovaném povrchu a také z tavidla.
Během krystalizace svarového kovu vodík, aniž by měl čas se oddělit od kovu, vytváří póry a malé trhliny, stejně jako „hejna“ – defekt ve formě světlé skvrny viditelné na povrchu lomu.
Velmi škodlivé nečistoty v usazeném kovu jsou síra a fosfor. Síra tvoří sulfid železa FeS s nízkou teplotou tání 1193 °C. Během krystalizace oceli se sulfid železa, který zůstává v roztaveném stavu, distribuuje mezi krystaly a způsobuje vznik trhlin. Fosfor, přítomný v uloženém kovu ve formě fosfidů železa Fe3S a Fe2S, prudce snižuje tažnost kovu:
Krystalizace svarového kovu. Když se tekutý svarový kov ochladí a ztuhne, dojde ke krystalizaci, tj. tvorbě krystalitů z kapalné fáze. Krystality jsou krystaly nepravidelného tvaru. Proces vzniku krystalitů z tekutého roztaveného kovu při jeho přechodu do pevného skupenství se nazývá primární krystalizace. Primární krystalizace začíná podél konvenční fúzní hranice (obr. 7.3), podél linie 1 začátku ochlazování svarové lázně, přičemž dochází k nukleaci krystalizačních center a růstu zrn 2. Pěstovaná zrna mají různé tvary a umístění. Pokud zrna nemají specifickou orientaci a připomínají tvar mnohostěnu, je struktura zrnitá (granulární). Může být hrubá i jemnozrnná. Proces změny tvaru krystalitů v kovu v pevném stavu se nazývá sekundární krystalizace. Pokud jsou zrna protáhlá v jednom směru, struktura se nazývá sloupcová a dendritická. Hrubozrnná struktura kovu se sloupcovou-dendritickou strukturou je charakteristická pro pomalé ochlazování.
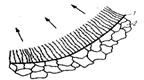
Rýže. 7.3. Primární krystalizace svarového kovu. Šipky ukazují směr odvodu tepla
Konečná struktura svarového kovu závisí především na způsobu svařování, jeho podmínkách a také na chemickém složení základních a přídavných kovů. Při ručním svařování elektrodou z nízkouhlíkové oceli (obsah uhlíku do 0,2 %) má tedy svarový kov strukturu s méně výraznou krystalickou orientací a zaoblenými zrny feritu a perlitu. Při automatickém svařování pod tavidlem téže oceli, kdy je rychlost ochlazování pomalejší než při ručním svařování kovovou elektrodou, získává svarový kov sloupcovo-dendritickou strukturu.
V tepelně ovlivněné zóně svarového spoje z nízkouhlíkové, nekalící oceli, vyrobeného tavením, jsou následující konstrukční oblasti (obr. 7.4); oblast přehřátí, jejíž teplotní hranice jsou na straně svaru teplotou blízkou solidu a na straně obecného kovu teplotou 1100 °C;
normalizační zápletka; mající jemnozrnnou strukturu a zlepšené vlastnosti ve srovnání s původní strukturou;
oblast neúplné rekrystalizace, která se nachází v teplotním rozsahu od 725 do 850 ° C, při které dochází k částečné rekrystalizaci kovu. Průměrné velikosti oblastí zón pro některé typy svařování jsou uvedeny v tabulce. 7.1.
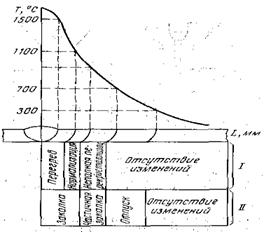
Rýže. 7.4. Konstrukční oblasti tepelně ovlivněné zóny v závislosti na vzdálenosti od svaru:
/ – zóna z nízkouhlíkové nekalitelné oceli; // – zóna za litím legované oceli
U kalené legované oceli jsou sekce umístěny v následujícím pořadí, jak se vzdalují od svaru: kalení, částečné kalení a popouštění.
Tabulka.7.1. Rozměry konstrukčních řezů tepelně ovlivněné zóny

Líbil se vám článek? Přidejte si ji do záložek (CTRL+D) a nezapomeňte ji sdílet se svými přáteli:
Sidorov, V.P. Výpočet teplot při svařování v závislosti na polaritě oblouku / V.P Sidorov, M.A. Abramova. — Text: bezprostřední // Mladý vědec. — 2015. — č. 21.2 (101.2). — S. 51-54. — URL: https://moluch.ru/archive/101/23677/ (datum přístupu: 01.01.2025/XNUMX/XNUMX).
Svařování v CO2 stavnou elektrodou se provádí převážně obloukem s obrácenou polaritou. Průbojnost takového oblouku je výrazně vyšší než při svařování netavitelnou wolframovou elektrodou v argonovém prostředí. V druhém případě je podle GOST -14771 zajištěno svařování na obou stranách pro tloušťky do 6 mm. Při svařování stavnou elektrodou je tato tloušťka omezena na 12 mm (obr. 1).
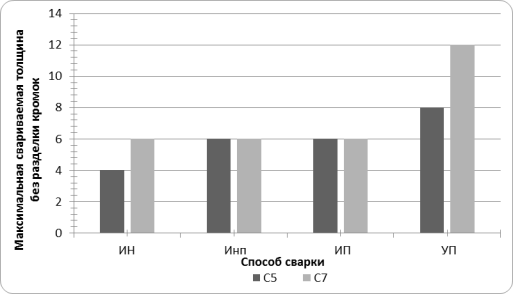
Rýže. 1. Schémata přípustných tlouštěk svařovaných bez řezných hran
Vyšší schopnost průniku oblouku při svařování stavnou elektrodou lze částečně vysvětlit vyšší efektivní účinností oblouku v důsledku přenosu výkonu přenášeného tekutým elektrodovým kovem na výrobek. Z tohoto hlediska by schopnost průniku svařovacího oblouku s tavící elektrodou neměla záviset na polaritě oblouku, protože součet výkonů uvolněných na elektrodě a výrobku vyrobeného z podobných kovů na polaritě nezávisí. . V praxi je však při svařování stavnou elektrodou penetrace na katodovém produktu výrazně vyšší. Pro odhad penetračního poměru se používají empirické koeficienty, které závisí na průměru elektrody [1].
V [2] byl rozdíl v průvarech při různých polaritách vysvětlen vlivem tloušťky vrstvy tekutého kovu ve svarové lázni. Podle autorů je při svařování s obrácenou polaritou nižší tavný výkon elektrody, menší tloušťka vrstvy kapaliny ve svarové lázni a v důsledku toho vyšší penetrace. Při přímé polaritě proudu oblouku nastává opačný obraz.
K tomu lze tvrdit, že při obrácené polaritě dochází k většímu pronikání produktu působením katodové oblasti oblouku a z tohoto důvodu se také zvětšuje vrstva kapaliny. V žádném případě by jeho hodnota neměla záviset na polaritě oblouku.
V práci [3] byla provedena analýza dat z práce [2] pomocí informací dostupných v literatuře o výkonech uvolněných v oblastech blízkých elektrodám oblouku. V důsledku toho se ukázalo, že výkon přenášený na výrobek elektrodovým kovem má několikanásobně menší vliv na penetraci výrobku než výkon uvolněný v oblasti blízké elektrodě oblouku na výrobku. V práci [4], rovněž na základě analýzy práce [2], je ukázáno, že plocha průřezu svaru se při přechodu z obrácené polarity na přímou polaritu mírně mění. To nepřímo potvrzuje, že důvodem rozdílu v penetraci není rozdíl v tloušťce vrstvy kapaliny. V [5] byl průměrný poměr průniků opačné a přímé polarity odhadnut na β = 1,3.
Jev rozdílů v penetraci v závislosti na polaritě oblouku lze vysvětlit různými koncentracemi energie uvolněné v produktu blízko elektrodové oblasti oblouku a tekutého kovu z elektrody. Proto je možné zohlednit rozdíl v prostupech použitím různých koncentrací tepelného toku zdroje tepla ve výpočtu.
Pro posouzení perspektiv této techniky byly provedeny výpočty pro oboustranné svařování stavnou elektrodou v CO2 desek o tloušťce 6,0 mm. Režimy obloukového svařování s obrácenou polaritou jsou převzaty z práce [6]. Průměr drátu elektrody 1,6 mm, proud 280-300 A, napětí oblouku 28-30 V, rychlost svařování 30-35 m/hod. Celkový výkon oblouku Рд≈ 8410 W.
Penetrace u této metody je obvykle 60 % tloušťky. Pro danou tloušťku je tedy přibližná penetrace 3,6 mm. Potom by svařování s přímou polaritou mělo odpovídat průvaru H = 1,3 mm při β = 2,8.
Při výpočtu efektivního výkonu jsme vzali efektivní účinnost oblouku ηi=0,8. Pak efektivní výkon oblouku.

Efektivní výkon při svařování stavnou elektrodou lze také přesněji určit pomocí součtu poklesů napětí v blízkosti elektrody a výkonu absorbovaného výčnělkem elektrody. V tomto případě se výkon absorbovaný vyhozením bude mírně lišit pro obrácenou a přímou polaritu oblouku.
Při výpočtech jsme použili schéma pohybujícího se normálně kruhového zdroje tepla na povrchu ploché vrstvy [7]. Ponoření aktivního obloukového bodu do kovu nebylo bráno v úvahu, protože byl použit minimální obloukový proud s relativně nízkým tlakem. Byl studován vliv axiálního tepelného toku na penetraci při konstantním efektivním výkonu. Koncentrační koeficient a průměr topné skvrny byly stanoveny pomocí známých vzorců [7].
U nízkouhlíkové oceli byly předpokládány termofyzikální vlastnosti: koeficient tepelné difuzivity a = 0,08 cm2/s, objemová tepelná kapacita, Cv – 5,0 J/(cm3 ºC). Vypočtená data jsou na obr. 2, 3.
Pro obrácenou polaritu proudu odpovídá zvolený průnik axiálnímu tepelnému toku 6,6 kW/cm2, pro přímou polaritu 4,8 kW/cm2.
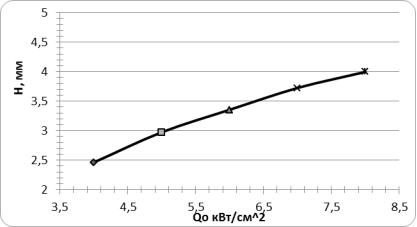
Obr.2. Závislost průniku na axiálním tepelném toku
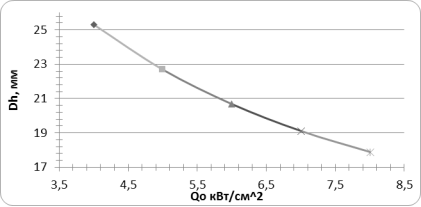
Obr.3. Závislost průměru topného bodu na axiálním tepelném toku
Je třeba poznamenat, že pro oblouk s přímou polaritou s nestavitelnou elektrodou v argonu byly získány blízké hodnoty axiálního tepelného toku Qo = 4,2 kW/cm2 [7].
Svařování s přímou polaritou v ochranných plynech se v současnosti prakticky neprovádí, což je způsobeno sníženou prostorovou stabilitou oblouku. Avšak s příchodem svařovacích invertorových zdrojů, které generují střídavý proud s regulací podílu libovolné polarity, byl tento problém z velké části vyřešen. Příkladem toho je použití zdrojů s různou polaritou proudových pulzů pro svařování pod tavidlem [2]. Režimy s převahou přímé polarity zajistí zvýšenou produktivitu svařování při vyplňování drážky svařovaných hran.
Při výpočtu teplot při svařování stavnou elektrodou by se v závislosti na polaritě oblouku měly používat zdroje tepla s různými hodnotami axiálního tepelného toku.
- Akulov, A.I., Technologie a zařízení pro tavné svařování / A.I. Akulov, G.A. Belchuk, V.P. Demyantsevič. – M.: Mashinostroenie, 1977. – 432 s.
- Kobernik, N.V. Vliv druhu a polarity proudu na tavení elektrody a základního kovu při svařování pod tavidlem / N.V. Koberník, G.G. Chernyshov, P.P. Gvozdev a kol. // Svařování a diagnostika. 2011, č. 5, s. 24-27.
- Sidorov, V.P. Vliv druhu a polarity proudu na tavení elektrody a základního kovu při svařování pod tavidlem / V.P. Sidorov // Svařování a diagnostika. 2013, č. 3, s. 20-23.
- Sidorov, V.P. Příspěvek síly elektrodového kovu k průniku produktu při svařování pod tavidlem. / V.P. Sidorov, N.A. Borisov // Pájení -2013: sborník materiálů z mezinárodní vědeckotechnické konference (Togliatti, 10.-12. září 2013) / redakční rada: A.Yu. Krasnopevtsev (odpovědný redaktor) [a další] – Tolyatti: TSU Publishing House, 2013 359 s. str. 232-239.
- Sidorov, V.P. Metodika výpočtu složek efektivního výkonu ponorného oblouku s přihlédnutím k polaritě proudu / V.P. Sidorov, M.A. Abramová, D.E. Korsun // Inovativní technologie a ekonomika ve strojírenství: sborník článků. Sborník příspěvků z VI. mezinárodní vědecké a praktické konference / Yurga Technologický institut. – Tomsk: Tomsk Polytechnic University Publishing House, 2015. – S. 52-54.
- Zařízení pro obloukové svařování: Referenční příručka / Ed. V.V. Smirnová. L.: Energoatomizdat // Leningradská pobočka. – 1986.-656 s.
- Sidorov, V.P. Dvouobloukové oboustranné svařování netavitelnými elektrodami v argonu / V.P. Sidorov, S.A. Khurin // Tolyatti, TSU Publishing House, 2015. – 191 s.
Základní pojmy (vygenerováno automaticky): odtavná elektroda, axiální tepelný tok, přímá polarita, obrácená polarita, polarita oblouku, svařování, oblouk, vrstva kapaliny, oblast oblouku, efektivní výkon.