Jak svařovat kov s invertorem?
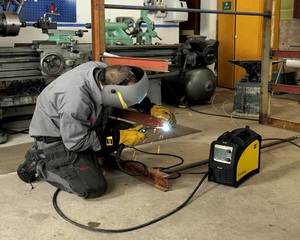
V každodenním životě se pravidelně objevuje potřeba svařovat předměty. Velmi často taková potřeba vyvstává v soukromém sektoru. Pro velké množství zakázek se můžete obrátit na zkušené svářeče, ale pro malé zakázky je lepší použít invertorový svařovací stroj.
Jedná se o nejjednodušší, nejdostupnější a nejpohodlnější typ svařování. Je k dispozici všem, s nimiž může pracovat. K tomu potřebujete znát principy svařovacího procesu.
Pravidla invertorového svařování
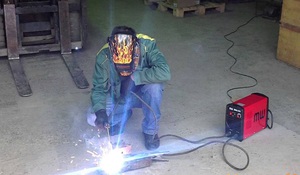
Svařování s invertorem se stalo průlomem v oblasti svařovacích strojů, protože zastaralé transformátory jsou poměrně těžké a obtížně se používají. Výhodou je, že u invertorového svařování dochází k rozstřiku méně než při svařování z transformátoru.
Invertor je svařovací stroj, který umožňuje spojovat plechy pomocí elektrického výboje. Má charakteristický rys: má nízká hmotnost a maximální schopnosti, díky čemuž má přístup k práci, kterou dříve vykonávala těžká a složitá zařízení. Hmotnost zařízení závisí na jeho výkonu (od 3 do 7 kg).
Přenášet jej můžete pomocí rukojeti nebo popruhu. Chlazení zajišťují ventilační otvory v pouzdře. Toto zařízení spotřebovává elektřinu, která teče pouze pro práci s obloukema provádí samotný proces svařování.
Zařízení je necitlivé na změny napětí. Pokud dochází k neustálým výkyvům, měli byste věnovat pozornost požadovanému napětí, které je uvedeno v pasu střídače.
Zobrazí se na povrchu zařízení ovládací knoflíky a indikátory:
- zapíná a vypíná se páčkovým spínačem;
- hodnoty napětí a proudu se nastavují pomocí knoflíků na předním panelu;
- panel má indikátory informující o napájení a přehřátí zařízení;
- Výstupy („+“ a „-“) jsou umístěny na přední straně panelu.
Dodatečně součástí sady K dispozici 2 kabely. Jeden z nich končí držákem pro elektrodu a druhý má sponu ve formě kolíčku na prádlo pro zajištění produktu. Zařízení se připojuje přes konektor umístěný na zadním panelu zařízení.
Princip činnosti
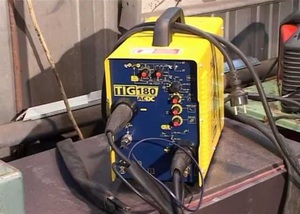
Invertor je elektronické zařízení, které běží na elektřinu. Při zapnutí starých svařovacích strojů dochází k silnému a obrovskému nárazu elektřiny, který může mít za následek výpadek proudu.
Střídač má akumulační kondenzátory, akumulaci elektřiny a zajištění nepřetržitého provozu sítě. Jemně zapálí oblouk střídače.
Stojí za to věnovat pozornost skutečnosti, že spotřeba elektřiny závisí na průměru elektrod. Čím větší, tím větší spotřeba. V tomto ohledu, aby nedošlo ke spálení domácích spotřebičů, je nutné před prací s měničem vypočítat maximální možné množství elektřiny, které bude zařízení spotřebovávat.
Stojí za zvážení, že pro každý průměr elektrody existuje a minimální proud, tj. pokud se pokusíte snížit proud, šev nebude fungovat. Pokud se proud zvýší, bude to fungovat, ale elektroda rychle vyhoří.
Oblouk pochází ze spojení mezi kovovou částí elektrody a svařovaným kovem. Začíná elektroda a kov tavenina pod vlivem teploty oblouku. Roztavené části na svém místě tvoří lázeň. Povlak elektrody se taví, část přechází do plynného stavu a blokuje lázeň před kyslíkem. Druhá část povlaku (v kapalném stavu) chrání kov před vzduchem během svařování a během procesu chlazení.
Po svaření a ochlazení kovu je kapalná část struska, pokrývající šev zvenčí. Po vychladnutí se struska odstraní poklepáním kladivem.
Elektroda se během procesu svařování roztaví. Aby oblouk nezhasl, musíte zachovat jeho délku, tj. vzdálenost mezi kovem a elektrodou. To lze provést vložením elektrody do místa svařování stejnou rychlostí a přesně podél spoje švu.
Krátkým obloukem (asi 1 mm) se kov zahřeje na malé ploše a svar je konvexní. V místě, kde se spojuje šev a kov, se může objevit vada, jako je podříznutí (paralelní důlek v blízkosti švu). Snižuje pevnost švu.
Dlouhý oblouk je nestabilní, špatně chráněný před vzduchem, kov téměř nezahřívá a svar není úplně hluboký. Normální velikost oblouku – od 2 do 3 mm. Konstantní mezera této velikosti vytvoří normální šev s dobrou penetrací.
Jak správně svařovat kov invertorem
Pro práci se svařováním jsou vyžadovány následující ochranné prvky:
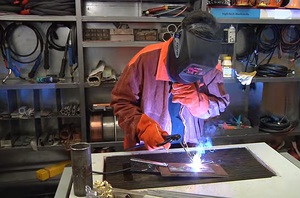
- Rukavice jsou vyrobeny z hrubého materiálu, ale v žádném případě nejsou gumové.
- Svářečská kukla s filtrem, který se volí v závislosti na hodnotě svařovacího proudu. Je vhodnější použít masku „chameleon“, protože filtr nainstalovaný v ní rozpozná oblouk a ztmaví na jeho velikost. Stojí za zmínku, že při nízkých teplotách filtr nemá čas pracovat včas a při teplotách pod -100 stupňů tato maska nebude chránit.
- Oblečení, které by mělo být vyrobeno z přírodního hustého a nehořlavého materiálu, zakrývá krk a paže.
- Uzavřené boty z pravé kůže a silnou podrážkou.
Nutný připravit bezpečné místo pro svařování:
- Volné místo, absence všeho zbytečného.
- Dobré osvětlení.
- Práce se provádí ve stoje na dřevěné podlaze, která chrání před úrazem elektrickým proudem.
Poté je to nutné upravit svařovací proud (v závislosti na tloušťce kovu a součástí) a zvolte elektrodu (2−5 mm). Obvykle je síla tohoto proudu vyznačena na těle zařízení. Elektrody musí být vybrány na základě značky svařovacích materiálů. Dále připojte zemnicí svorku k povrchu, který má být svařován.
Pro získání spolehlivého a vysoce kvalitního připojení před zahájením práce kov by měl být připraven. Kovovým kartáčem odstraňte rez z okrajů, které je potřeba ošetřit rozpouštědlem (benzín, lakový benzín). Je důležité zabránit přítomnosti mastnoty a nátěrových materiálů na hranách.
Pro začátečníky je lepší vytvořit šev ve formě válečku na plechu o velké tloušťce. List musí být umístěn vodorovně na stole. Je na něm křída je nakreslena přímka pro vedení při práci, podél které bude válec položen. Chcete-li začít svařovat, musíte zapálit oblouk. Můžete to udělat dvěma způsoby:
Oblouk můžete udeřit a držet oběma způsoby. Následuje samotný proces svařování, který vytváří svarový šev. Kovová stupnice na vrchu švu je třeba odstranit poklepáním malým kladívkem nebo tvrdým předmětem. Schopnost ovládat délku oblouku poskytne vynikající výsledky.
Krása švu je ovlivněna:
- úhel sklonu elektrody;
- schéma příčných a podélných pohybů;
- rychlost pohybu elektrody.
Jak vařit vertikální šev
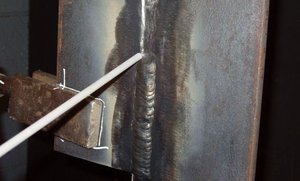
Svařování takových švů (šikmých a stropních) je poměrně složitý proces. Je to dáno tím, že i roztavený kov podléhá gravitačnímu zákonu. Je neustále stahován dolů, což způsobuje potíže. Začínající svářeči budou muset strávit spoustu času učením se, jak na to.
Existují 3 technologie pro vertikální svařování švů:
- Trojúhelník. Používá se při spojování dílů o tloušťce ne větší než 2 mm. Svařování probíhá zdola nahoru. Tekutý kov je na vrcholu tuhnoucího. Stéká dolů a tím zakrývá šicí válec. Tekoucí struska nepřekáží, protože se pohybuje podél ztuhlé lázně, která vystupuje pod určitým úhlem. Zvenčí vypadá svarová lázeň jako trojúhelník. Při této metodě je důležité pohybovat elektrodou přesně, aby byla spára zcela vyplněna.
- Rybí kost. Tento typ svařování je vhodný pro mezery mezi obrobky rovné 2-3 mm. Podél okraje od hloubky směrem k vám musíte pomocí elektrody roztavit kov na celou tloušťku obrobku a bez zastavení spusťte elektrodu do mezery. Poté, co dojde k roztavení, to vše proveďte podél druhého okraje. Musíte pokračovat od spodu k horní části svaru. To má za následek rovnoměrné uspořádání roztaveného kovu v prostoru mezery. Je důležité zabránit tvorbě podříznutých hran a netěsnostem kovu.
- Žebřík. Tato metoda se používá, když je mezi spojovanými obrobky velká mezera a malé otupení hran (nebo její absence vůbec). Svařování se provádí cik-cak od jednoho okraje k druhému zdola nahoru. Elektroda se na okrajích na dlouhou dobu zastaví a přechod se provede rychle. Válec bude mít malý průřez.
Polarita svařování
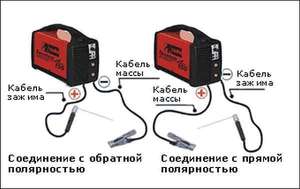
Tavení kovu během procesu svařování se provádí pod vlivem tepla oblouku. Tvoří se mezi kovem a elektrodou, když jsou připojeny k protilehlým svorkám svařovacího zařízení.
Existují 2 možnosti, jak provádět svářečské práce: přímá a obrácená polarita.
- V prvním případě je elektroda připojena k mínusu a kov k plusu. Dochází ke sníženému zavádění tepla do kovu. Bod tání je úzký a hluboký.
- Ve druhém případě je elektroda připojena ke kladnému pólu a kov k zápornému pólu, což vede ke snížení tepelného příkonu do produktu. Bod tání je široký, ale ne hluboký.
Při volbě svařování je třeba počítat s tím, že síťový prvek zapojený do plusu se více zahřívá. Silný kov je svařován s přímou polaritou a tenký kov s obrácenou polaritou.
Tipy pro figuríny
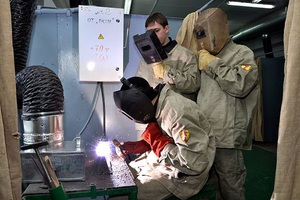
- nezanedbávejte ochranné prostředky;
- Před provedením práce stojí za to cvičit, abyste předešli chybám;
- svařování musí být prováděno s minimální doporučenou intenzitou proudu;
- nezapomeňte odbít strusku;
- abyste snížili deformaci produktu, musíte součásti zajistit během procesu svařování;
- postupujte podle pokynů a doporučení.
Kromě toho, že svařováním lze spojovat díly, it můžete je řezat. Chcete-li to provést, musíte zvýšit proud a odříznout díl nebo rohy. Přesně to udělat prostě nejde.
Pomocí tohoto návodu můžete postupně zdokonalovat své dovednosti a v budoucnu bez problémů používat invertorové svařování. Hlavní věc v této věci je praxe.