Jak správně nasměrovat elektrodu při svařování směrem od vás nebo k vám?

Než se rozhodnete, jak správně držet elektrodu při svařování, musíte vzít v úvahu tepelnou vodivost a chemické složení kovu, parametry proudu a napětí, pohyb konce elektrody, délku oblouku – přímo ovlivňují kvalitu spojení. Nejlépe se svařují nízkouhlíkové slitiny železa, oceli s vysokým obsahem uhlíku a litina vyžadují předehřev.
Typy polohy elektrod při svařování 

Vážným aspektem svařovací techniky pro provádění kvalitního svařování kovů je správná volba polohy vodiče elektrického proudu. Úhel sklonu elektrody při svařování přímo závisí na polohách. Existují tři hlavní možnosti umístění vzhledem k rovině povrchu:
- úhel dopředu;
- v pravém úhlu;
- úhel zpět.
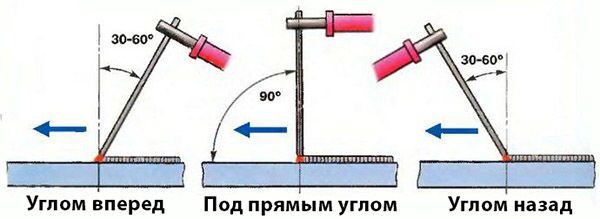
Poloha elektrody při svařování
Při umístění pod úhlem dopředu bude hodnota naklonění v rozsahu 30–60 stupňů. V tomto případě se tekutá struska pohybuje ve směru svarové lázně a dokáže pokrýt roztavenou oblast kovu. Ta malá část kapalné strusky, která spadne, bude vytlačena těžším roztaveným kovem. Pokud se množství strusky vpředu zvyšuje, měl by se úhel sklonu zmenšit. Když je zřejmé, že tekutá struska zcela zaplavuje lázeň a nemá čas ztvrdnout, měli byste zaujmout polohu elektrody „V pravém úhlu“. Potom postupně snižujte hodnotu úhlu. Je potřeba udržovat rovnováhu. Pro mělký průnik základního kovu musíte při ručním obloukovém svařování zvolit tuto konkrétní polohu elektrody.
V pravém úhlu. Pracovní úhel v této poloze je 90 stupňů. Toto je nejsprávnější poloha elektrody při svařování na těžko dostupných místech, kde není možnost volby jiného úhlu sklonu. Tento přístup je také nezbytný pro dosažení průniku základního kovu do průměrné hloubky.
Úhel zpět. Tento přístup poskytuje rozsah úhlů naklonění od 30 do 60 stupňů dozadu. Použití této polohy silně zatlačí tekutou strusku zpět a zadrží ji za natavenou svarovou lázní. Je nutné zvolit správnou hodnotu úhlu, aby tekutá struska měla čas následovat elektrodu a pokrýt roztavený kov. Tato poloha elektrody při svařování slouží k hlubokému pronikání základního kovu.
Čtěte také: Svařovací elektrody TsT-15
Hlavní typy pohybu konce elektrody
Jedním z nejdůležitějších kritérií je míra potřebného úsilí (objem naneseného kovu) pro kvalitní svařování. Svařovací švy lze rozdělit na:
- normální (šev s rovným povrchem);
- zesílený (konvexní šev);
- zeslabený (konkávní šev).
Pro provedení konkrétního svaru je kromě získání požadovaného objemu naneseného kovu důležité použít metodu natavení hran, které budou svařitelné. Toho lze dosáhnout znalostmi, jak správně držet elektrodu při svařování invertorem, a to: udržováním konstantní vzdálenosti mezi elektrodou a obrobkem a volbou potřebné techniky pro posunutí konce svařovacího vodiče elektrického proudu.
Typy současných pohybů elektrod:
- progresivní;
- přímočarý;
- oscilační.

Schematické znázornění pohybu elektrody
Pohyb prováděný podél osy elektrody, zaručující konstantní velikost oblouku a rychlost svařovacího procesu, se nazývá translační.
Při ručním obloukovém svařování se pohyb elektrody podél osy švu, který umožňuje řídit rychlost procesu tavení a kvalitu tvorby švu, nazývá lineární.
Oscilační pohyb prováděný napříč osou stehu se sklonem 45 stupňů je použitelný pro zahřívání okrajů a ovládání šířky švu. Některé typy elektrod pro ruční obloukové svařování tenkých plechových válcovaných výrobků nebo pro provádění kořenových svarů tento plán pohybu nevydrží.
Vzdálenost mezi elektrodou a obrobkem
Otázka, v jaké vzdálenosti držet elektrodu při svařování, je důležitá, protože to přímo ovlivňuje kvalitu vytvořeného švu, jeho tvar, velikost a také jeho drsnost. Vzdálenost nebo velikost oblouku ve skutečnosti neovlivňuje hloubku průniku základního kovu. Při svařování elektrodou může být délka oblouku:
- velmi krátké;
- krátký;
- střední a dlouhé.
Nejoptimálnější velikost oblouku je 2-3 mm.

Délka svařovacího oblouku
Při práci s elektrodou „na tupo“ ke svařované ploše, jinými slovy při použití velmi krátkého oblouku, musíte použít maximální a průměrné proudy bez použití oscilačních a příčných pohybů. Tato vzdálenost je vynikající pro vytváření kořenových svarů téměř ve všech typech spojů a v různých polohách.
Vzdálenost mezi povrchem součásti a svařovací elektrodou je přibližně 50 % průměru vodiče elektrického proudu. Svařování na takovou vzdálenost zpravidla zvyšuje svařovací proud a hloubku průniku základního kovu. Napětí a šířka švu jsou výrazně sníženy. Svarová lázeň je dokonale chráněna. Jednou z odpovědí na často kladenou otázku: jak správně držet elektrodu při svařování vertikálního švu je, že krátký oblouk je použitelný při vertikálním svařování, stejně jako při vytváření stropních a horizontálních švů.
„Poznámka!
Charakteristickým rysem průměrného oblouku je vzdálenost mezi elektrickým vodičem a povrchem součásti od 1 do 1,2 násobku průměru použité elektrody. Udržováním takové vzdálenosti se zvyšuje napětí a šev se výrazně rozšiřuje.“
Při použití dlouhého oblouku 150% průměru elektrody je nejčastěji šev širší, hloubka průniku je snížena a ochrana lázně je výrazně snížena. Může dojít k silnému rozstřiku kovu elektrody, což má za následek tvorbu pórů ve svaru.
Přečtěte si také: Technické vlastnosti elektrod UONI-13 55
Volba režimu svařování
Režimem se rozumí soubor aspektů pro vytvoření normálního průběhu svařovacího postupu. Přímo závisí na úhlu, ve kterém držíte elektrodu při svařování, a také ovlivňuje:
- průměr svařovacího vodiče;
- charakteristiky proudu (typ, polarita, velikost);
- počáteční teplota základního materiálu;
- polarizace elektrod;
- délka svařovacího oblouku;
- Napětí;
- posunutím konce elektrody.
Zvýšení proudu může způsobit při konstantní rychlosti zvýšení hloubky průniku, které je charakterizováno změnou hodnoty lineární energie. A také změnou indikátoru tlaku vyvíjeného sloupcem oblouku na svarovou lázeň.
Indikátory polarity a typu proudu ovlivňují vzhled a velikost švu.
Šířka švu také přímo závisí na hodnotě parametru napětí. Čím je vyšší, tím je šev širší.
Průměr svařovacího vodiče se volí v závislosti na tloušťce svařovaného materiálu, poloze, ve které se svařování provádí, a také na vlastnostech spoje a tvaru připravených hran pro svařování.
Režimy svařování také závisí na poloze elektrody a svařované části.
Závěr
Svařovací proces je určen k výrobě trvalých spojů kovových prvků pomocí lokálního ohřevu až do plasticity a roztavení. Je široce používán ve stavebnictví a průmyslovém průmyslu pro výrobu různých kovových konstrukcí, vyztužovacích klecí v železobetonových výrobcích.
Proces svařování výrazně snižuje mzdové náklady při výrobě kovových konstrukcí, zajišťuje spolehlivé spojování prvků a šetří kov. Nejrychlejší způsob, jak zjistit, jak správně držet elektrodu při svařování, je sledovat video s lekcemi od specialistů a podrobným popisem procesu.
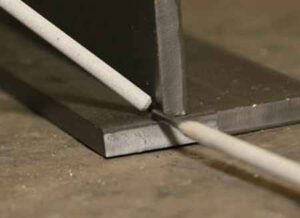
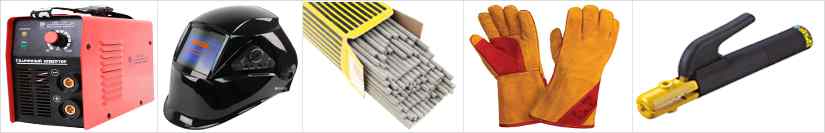
K výrobě elektrického oblouku, který roztaví základní kov a elektrodu, potřebujete zdroj střídavého nebo stejnosměrného proudu. Při ručním obloukovém svařování je elektroda potřebná nejen k vytvoření elektrického výboje. Během svařování se elektroda sama roztaví, čímž se vytvoří další kov, který vyplňuje svarovou lázeň. Tak získáme pevné a spolehlivé spojení kovů na molekulární úrovni.
Při svařování elektrodou platí několik základních pravidel. Za prvé se jedná o normální pronikání obrobků, aby se při nárazu nerozpadly. Druhé pravidlo souvisí se zabráněním vnikání strusky do svarové lázně. Pokud se struska dostane do tekutého kovu a ztvrdne v něm, povede to ke vzniku mnoha defektů a také ke zničení svarového spoje.
Aby se zabránilo vniknutí strusky do svarové lázně a také se zlepšilo pronikání, mnoho lidí přemýšlí, jak nejlépe vést elektrodu – od vás nebo směrem k vám. Této problematice bude věnována tato recenze. Z článku se dozvíte, v jakých případech je lepší vařit pro sebe a ve kterých pro sebe. Tak jdeme.
Jaký je nejlepší způsob vaření – pro sebe nebo pro sebe?
Pokud jste nikdy nezkoušeli svařovat sami, pak byste se rozhodně měli naučit tuto techniku svařování ovládat. Téměř všichni zkušení svářeči svařují potrubí, stejně jako kovové konstrukce, a to především pohybem elektrody od sebe.
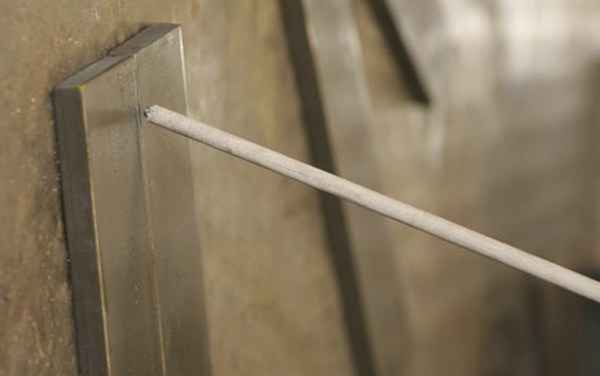
Co to dává? Za prvé, při svařování směrem od vás bude svar krásnější. Za druhé, spojení je co nejtěsnější. Za třetí, pokud potřebujete získat dobrou penetraci, pak je přesně to, co potřebujete, přesunout elektrodu od sebe.
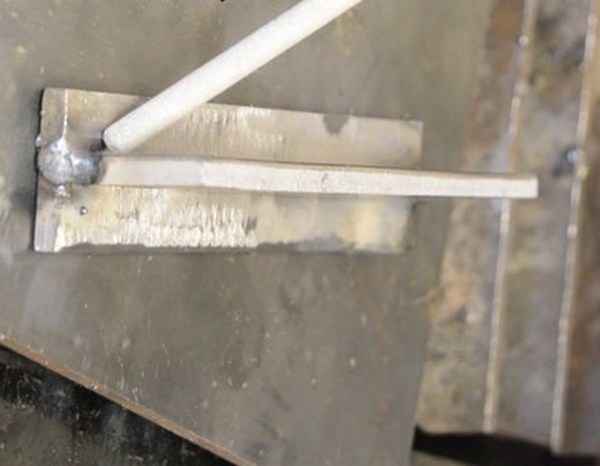
Jaký je důvod tak dobré penetrace? Především s elektrodou umístěnou téměř kolmo ke svařovanému kovu. Při tomto uspořádání elektrody svařovací oblouk co nejúčinněji pokryje kov a hoří silně a stabilně.
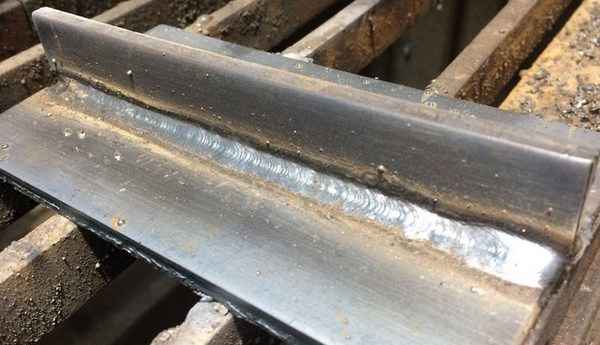
Nepolevujme však pohyb elektrody „k sobě“. Protože v některých případech se tento přístup ukazuje jako účinnější. Například, když je kořen svaru již svařen, elektroda se od sebe vzdaluje a potřebujete aplikovat druhý šev, můžete použít techniku svařování elektrodou směrem k sobě, abyste dosáhli zvětšení svaru.
Jak vařit s elektrodou na sobě a co to dává
Při pohybu elektrody směrem k sobě svářeč udržuje mírný úhel sklonu a pohybuje elektrodou v jeho směru. Současně se snižuje průvar a zvyšuje se rychlost svařování. Tento přístup se doporučuje použít při aplikaci druhého a dalších svarů.
Takže, co v tuto chvíli máme:
- Pokud potřebujete získat dobrou penetraci, měli byste vařit s elektrodou od sebe;
- Techniku navádění elektrody k sobě je také vhodné použít, když je potřeba zvýšit výšku svaru nebo při svařování nekritických konstrukcí.
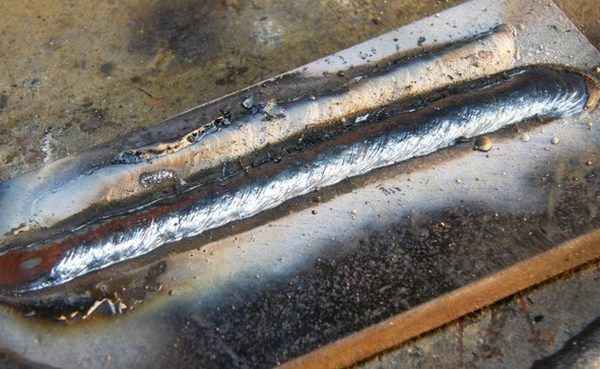
Začínající svářeči by si měli svařování elektrodou rozhodně vyzkoušet sami i sami. Snad poprvé nebude rozdíl tak patrný. Ruční obloukové svařování však musíte od tohoto bodu ovládat, postupně získávat zkušenosti a znalosti.