Plazmové svařování
Plazmové svařování se používá ke spojování určitých druhů nerezových ocelí, žáruvzdorných a mnoha neželezných kovů, jakož i výrobků vyrobených z různých materiálů.
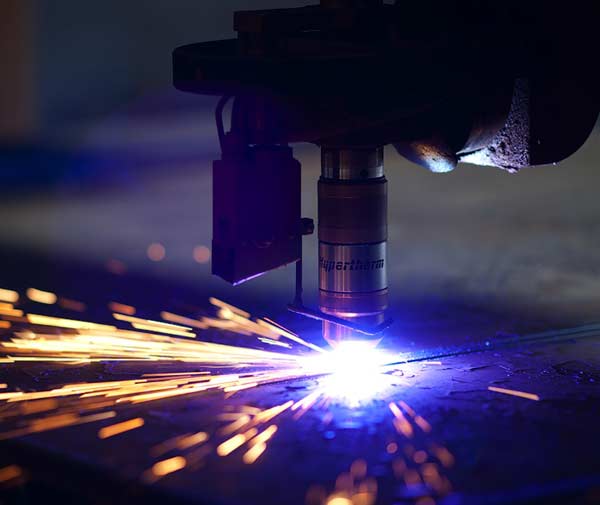
Technologie spojování kovů pomocí plazmového oblouku otevírá velké možnosti v oblasti svařování. Je založen na principu tavení slitin úzce nasměrovaným plazmovým paprskem, který má obrovskou energii. Plazmové svařování se používá ke spojování určitých druhů nerezových ocelí, žáruvzdorných a mnoha neželezných kovů, jakož i výrobků vyrobených z různých materiálů.
- 1 Vlastnosti technologie
- 2 Co je plazma a jak vzniká?
- 3 Schéma získání plazmového paprsku
- 4 Klíčové vlastnosti a výhody
- 5 Nevýhody technologie
- 6 Druhy plazmového svařování
- 7 Konstrukce a princip činnosti plazmového hořáku
- 8 Zařízení pro plazmové svařování
Technologické funkce
Plazmové svařování je založeno na technologii argonového obloukového svařování. Rozdíl mezi těmito technologiemi je ve vlastnostech oblouku. Na rozdíl od konvenčního elektrického oblouku je plazmový oblouk stlačený plazmový paprsek se silnou energií. Abyste pochopili podstatu procesu plazmového svařování, musíte vědět, co je to plazma a za jakých podmínek k ní dochází.
Co je plazma a jak vzniká?

Plazma je stav plynu, kdy je částečně nebo úplně ionizován. To znamená, že se může skládat nejen z neutrálních molekul a atomů, ale také z elektronů a iontů, které mají určitý elektrický náboj nebo se skládají výhradně z nabitých částic. K přeměně plynu do plazmového stavu musí být většina jeho molekul a atomů ionizována. Abychom toho dosáhli, je nutné na elektron, který je součástí atomu, vyvinout sílu, která překročí jeho vazebnou energii s jádrem a pomoci se od něj odtrhnout.
K tomu musí být vytvořeny určité podmínky, které byly vyvinuty v oblasti výroby plazmového oblouku.
První zmínka o vývoji plazmového svařování byla v roce 1950. V roce 1960 byly zavedeny některé principy výroby plazmového toku a byla představena technologie a zařízení plazmového svařování. U nás se výzkum v této oblasti a vývoj technologií prováděl v Ústavu kovů pojmenovaném po něm. A. A. Baykova, vedla projekt N.N. Rykalin. Po prostudování fyzikálních vlastností a energie stlačeného elektrického oblouku v prostředí argonu, převedeného na plazmový paprsek, byly stanoveny jeho technické možnosti v oblasti svařování a vyvinuto speciální zařízení.
Schéma pro získání plazmového paprsku
Konverze plazmy je dosaženo aplikací silného elektrického pole, vytvořeného obloukem, když prochází plynem, na nucený plyn vstupující tryskou hořáku.

Pro přeměnu elektrického oblouku na elektrifikovaný plazmový paprsek musí být tedy splněny dvě podmínky:
- komprimovat to;
- propusťte jím speciální plyn, abyste vytvořili plazmu.
Kompresi zajišťuje speciální zařízení plazmového hořáku. V důsledku toho se tloušťka paprsku zmenšuje a tlak se zvyšuje. Současně je do oblouku přiváděn plyn, který se pod jeho vlivem zahřívá a mění na plazmu. Vlivem zahřívání se plyn rozpíná a zvětšuje svůj objem. Výsledkem je, že se z trysky vyřítí vysokou rychlostí. Navíc, pokud má běžný elektrický výboj teplotu asi 5000-7000 o C, pak plazma může dosáhnout 30 000 oC.
K tvorbě plazmatu se používá argon především s přídavkem malého množství helia. Elektroda musí být také chráněna neutrálním argonem. Jako elektroda se volí wolframové produkty s přídavkem thoria nebo yttria.
Technologie plazmového svařování se vyznačuje vysokou teplotou a malým průměrem oblouku, který poskytuje významný výkon.
Klíčové vlastnosti a výhody
Získáním plazmového oblouku můžete výrazně rozšířit své svařovací možnosti. Jeho hlavní rozdíly od konvenčního argonového svařování jsou:
- vysoká teplota plazmatu, dosahující 30000 XNUMX o C;
- malý průřez oblouku;
- kónický tvar oblouku, charakteristický pro argonové svařování, byl změněn na válcový tvar;
- malý průměr paprsku umožňuje výrazně zvýšit tlak, kterým působí na kov. Je téměř 10x vyšší než u argonového svařování.
- Svařovací proces může být podporován malým proudem v rozsahu od 0,2 do 3,0 ampér.
Takové plazmové vlastnosti poskytují významné možnosti pro toto svařování před svařováním argonovým obloukem:
- je zajištěn hlubší průnik svaru;
- zóna tavení je zmenšena bez řezání svařovaných hran;
- Plazmovým obloukem lze díky svému válcovému tvaru a schopnosti zvětšit se na délku svařovat těžko dostupná místa.
Technologické nevýhody
Svařování není bez nevýhod:
- při jeho realizaci dochází k částečnému rozptylu energie do prostoru;
- existuje potřeba plazmotvorného plynu a chlazení plazmového hořáku vodou;
- náklady na zařízení jsou výrazně vyšší než náklady na zařízení s argonovým obloukem.
Druhy plazmového svařování
Plazmová zařízení pracují především se svítilnami, které využívají stejnosměrný proud.
Používají se dvě pracovní schémata:
- Použití oblouku vytvořeného mezi netavitelnou elektrodou a kovovým povrchem, který má být svařen;
- Pomocí plazmového paprsku vytvořeného mezi netavitelnou elektrodou a tělem plazmového hořáku.
Spojování kovů pomocí plazmatu se také dělí podle hodnoty použitého proudu. Používají se následující typy svařování:
- mikroplazmový typ, procházející v proudovém rozsahu od 0,1 do 25 ampér;
- svařování středními proudy od 50 do 150 ampér;
- svařování proudem vyšším než 150 ampér.
Při mikroplazmovém svařování se kov prakticky nepropálí. V případě použití vysokých proudů je dosaženo úplného proniknutí švu s oddělením výrobků a jejich následným svařováním.
Konstrukce a princip činnosti plazmového hořáku
Zařízení, které funguje jako plazmový generátor, se nazývá plazmatron. Jedná se o zařízení, které využívá elektrickou energii k vytvoření plazmového stavu plynu a dále využívá plazmu k vytvoření svařovacího oblouku.

Používají se dva typy konstrukcí plazmových hořáků, které pracují podle schématu nepřímého nebo přímého vytváření oblouku.
Pro plazmové svařování se používá převážně plazmový hořák pracující v přímém schématu, kdy wolframová elektroda slouží jako katoda a svařovaný povrch jako anoda. To je pak, že oblouk má tvar válce S nepřímým provozním schématem má plazmový paprsek obvyklý kuželovitý tvar.
Hlavní součásti takového zařízení jsou:
- wolframová elektroda (katoda), která tvoří jedno spojení se zařízením pro přívod plynu tvořícího plazmu;
- tělo zařízení;
- tryska s tvarovacím hrotem;
- tepelně odolný izolátor;
- chladicí systém pomocí vodního paprsku;
- startovací zařízení.
Pro vybuzení hlavního oblouku je kladně nabitý kabel připojen ke kovovému povrchu z přístroje.
Výsledný oblouk ionizuje plyn přicházející z válce nebo kompresoru do komory pod tlakem. Při zahřátí při ionizaci se plyn rozpíná a je vyvržen ve formě plazmového paprsku z prostoru komory s vysokou kinetickou energií.
Pro usnadnění zapálení hlavního oblouku je v komoře plazmatronu zabudována pomocná elektroda, která funguje jako anoda. Když je plazmový hořák připojen k síti a spuštěn, tato elektroda obdrží kladný náboj a vytvoří oblouk s wolframovou katodou. Výsledný plazmový paprsek ohřívá svařovaný kov a vyvolává zapálení hlavního silného plazmového oblouku podle schématu „wolframová katoda-kovový povrch“. Po splnění své funkce provozní plazmový oblouk zhasne a zařízení pokračuje v provozu na hlavní plazmový paprsek.
Zařízení pro plazmové svařování
K provádění plazmového svařování v naší zemi se používají zařízení domácí výroby, z nichž nejoblíbenější je mobilní univerzální zařízení „PLAZAR“.
Běžně se používají i plazmové hořáky zahraniční výroby „FoxWeld PLAMA 33 Vulti“, „BLUE WELD BEST PLASMA 60 HF“ a další.
Aby kovové konstrukce výrobku byly odolné a kvalitní, používá se ke spojení důležitých ocelových dílů svařování. Tato technologie se používá již mnoho let a za dobu její existence se objevilo mnoho odrůd, které umožňují pracovat s různými materiály.
Plazmové svařování je oblíbeným typem, který používá mnoho zkušených svářečů. Je založen na principu tavení slitin úzce směrovaným plazmovým paprskem, který má obrovskou energii. Tento typ technologie se používá ke spojování určitých jakostí nerezových ocelí, žáruvzdorných a mnoha neželezných kovů, jakož i výrobků vyrobených z různých materiálů. Před zahájením svařovacích prací však stojí za to nejprve zvážit důležité vlastnosti.

Podstata plazmového svařování
Plazmové svařování kovů je založeno na použití technologie argonového oblouku. Rozdíl mezi těmito dvěma technologiemi spočívá ve vlastnostech oblouku. Na rozdíl od elektrického oblouku má plazma podobu stlačeného plazmového paprsku, který má silnou energii.
Abyste pochopili, co je podstatou plazmového svařování, musíte nejprve zvážit, co je plazma a podmínky pro její výskyt. Plazma je stav plynu, kdy je částečně nebo úplně ionizován. To znamená, že může být založen nejen na neutrálních molekulách a atomech, ale také na elektronech a iontech, které mají určitý elektrický náboj a sestávají výhradně z nabitých částic.
K přeměně plynu do plazmového stavu je nutné ionizovat většinu jeho molekul a atomů. Abychom toho dosáhli, je nutné na elektron, který tvoří základ atomu, vyvinout sílu, která převyšuje jeho vazebnou energii s jádrem a pomáhá se od něj odtrhnout. To je podstata plazmového svařování.
Vlastnosti a charakteristiky procesu
Abychom pochopili, co je plazmové svařování, stojí za to zvážit jeho důležité vlastnosti, konkrétně jak se proces provádí. Při ní se v oblasti svařování obvykle uplatňuje velmi vysoká teplota, která je tvořena nuceným zmenšením průřezových rozměrů oblouku a zvýšením jeho výkonových indikátorů.

Výsledkem je svařování plazmovým proudem, při kterém mohou teploty dosahovat až 300000 5000 C. Ale při svařování argonem mohou být pouze 70000-XNUMXC. Během procesu svařování získá oblouk válcový tvar, což mu umožňuje zachovat stejný jmenovitý výkon po celé jeho délce.
Při plazmovém svařování je na povrchu svařovaných kovových prvků pozorován vysoký obloukový tlak. To umožňuje ovlivnit téměř všechny druhy kovů a slitin.
Stojí za zmínku! Technologie plazmového svařování může být použita s malým množstvím elektrického proudu. Proces lze provádět při 0,2-30 A.
Všechny tyto vlastnosti činí tento typ svařování téměř univerzálním. Lze jej s úspěchem použít v těžko dostupných místech při spojování tenkých hliníkových plechů bez možného popálení. Nepatrná změna vzdálenosti mezi elektrodou a obrobkem nemá silný vliv na ohřev, což znamená, že neovlivňuje kvalitu švu, jako je tomu u jiných typů svařování.
Vzhledem k tomu, že při plazmové technologii je pozorována velká hloubka ohřevu dílů, lze se obejít bez předběžné přípravy hran. Je povoleno svařovat kovy s nekovy.
V důsledku toho dochází ke zvýšení produktivity práce, snížení teplotní deformace svarového spoje, což znamená, že se konstrukční díl nechová. Ale svařování plazmovou řezačkou umožňuje nejen svařování kovových konstrukcí, ale také zajišťuje vysoce kvalitní řezání kovů a nekovů v různých polohách.
Výhody a nevýhody
Plazmové svařování a řezání je oblíbená technologie, která se používá ke svařování konstrukcí různých velikostí. Tento proces má řadu pozitivních vlastností:
- zvýšená teplota plazmy, která může dosáhnout až 300000 XNUMX C;
- malý průřez oblouku;
- na rozdíl od svařování plynem je rychlost kovu o tloušťce 5 až 20 cm pomocí plazmové technologie třikrát vyšší;
- existuje vysoká přesnost svarových spojů, které se získávají během procesu tavení;
- kvalita provedené práce nevyžaduje dodatečné zpracování okrajů výrobků;
- Proces plazmového svařování lze použít na téměř jakýkoli typ kovu. Například může být použit k vaření výrobků ze Záporožské oceli, mědi, hliníku, litiny;
- při svařovacích pracích kov nepodléhá deformaci ani při vyřezávání složitých tvarů;
- plazmová technologie zahrnuje řezání kovového povrchu, který neprošel předběžnou přípravou. Může být například použit v případech, kdy je na výrobku rez nebo barva;
- není potřeba používat argon, acetylen nebo kyslík. To umožňuje značné úspory;
- je zde vysoký stupeň bezpečnosti prováděné práce. To je způsobeno skutečností, že při svařování se nepoužívají plynové lahve, které uvolňují toxické výpary. Při nesprávném použití a skladování mohou také explodovat.
Proces plazmového svařování má některé nevýhody:
- při jeho realizaci dochází k částečnému rozptylu energie do prostoru;
- vyžaduje použití plynu tvořícího plazmu;
- Plazmový hořák musí být chlazen vodou;
- vysoká cena svařovacích strojů.
Princip činnosti
Než začnete plazmové svařování, stojí za to zvážit jeho princip fungování. Během procesu je přiváděn silný elektrický výboj, který mění pracovní médium na plazmové. Vzniká plyn, který má vysokou teplotu.

Vlivem dopadu proudu ionizovaného plynu vedeného elektrickým proudem na kovový povrch dochází k roztavení kovové báze. Při zahřívání oblouku dochází k ionizaci plynu, jejíž hladina se zvyšuje s rostoucí teplotou plynu.
Plazmový paprsek, který má obvykle ultra vysokou teplotu, zvýšený výkon, je celý vytvořen z obvykle oblouku po stlačení, foukání do oblouku. Vzniká pomocí plazmotvorného plynu, kterým je často argon, ve vzácných případech se používá vodík a helium.
Přímé plazmové svařování
Co je přímé plazmové svařování? Tato metoda je běžná, provádí se díky elektrickému oblouku, který se vytváří mezi elektrodou a pracovním produktem.
Technologie plazmového svařování má některé charakteristické vlastnosti:
- Plazmové svařování hliníku musí být prováděno s maximální opatrností. To je způsobeno skutečností, že tento kov taje při teplotě 660,3 stupňů.
- Je nezbytně nutné, abyste proces pečlivě sledovali, abyste zabránili jeho ztrátě.
- Návod ke svářecím strojům vždy obsahuje tabulku s doporučenou proudovou silou pro každý druh kovu. Například plazmové svařování nerezové oceli se provádí středním proudem a oceli vysokým proudem.
Dávejte pozor! U oblouku s přímým působením je oblouk zpočátku zapálen při nízkých proudech mezi tryskou a obrobkem. Poté, co se plazma dotkne svařovaného dílu, vznikne hlavní přímý oblouk.
Oblouk je napájen střídavým nebo stejnosměrným proudem s přímou polaritou. Jeho buzení provádí oscilátor.
Nepřímé plazmové svařování
Než začnete, stojí za to zvážit, co je nepřímé plazmové svařování. Při této metodě se tvorba plazmatu provádí stejným způsobem jako u přímé technologie. Rozdíl je v tom, že zdroj energie je připojen k elektrodě a trysce, v důsledku čehož se mezi těmito prvky vytvoří oblouk a na výstupu hořáku se objeví plazmové médium.
Průtok plazmy je řízen tlakem plynu. Tajemství je v tom, že směs plynů při přechodu do plazmového stavu 50x zvětší svůj objem a díky tomu vyletí z aparátu ve formě dlouhého paprsku. Energetické vlastnosti expandujícího plynu spolu s tepelnou energií dělají z plazmatu silný zdroj energie.
Mezi výhody nepřímého svařování patří:
- zajišťuje hladký průběh práce;
- umožňuje výrazně ušetřit náklady na elektrický proud;
- vzhledem k tomu, že během procesu svařování je aplikován vysoký tlak, směsi plynů prakticky nestříkají;
- Tento typ je skvělý pro svařování a řezání kovů.
Důležité! Plazmové svařování a řezání kovů musí být prováděno pomocí správných režimů. Musí dodávat správný proud, brát v úvahu druhy svařovaných materiálů, jejich tloušťku a průměr trysky plazmového hořáku. Pro řezání různých materiálů je třeba použít různé druhy plynů.
Konstrukce a princip činnosti plazmového hořáku
Při procesu plazmového svařování se používá speciální zařízení, které funguje jako plazmový generátor, nazývá se plazmový hořák. Toto zařízení využívá elektrickou energii k přeměně plynu na svařovací plazmu, která je následně použita k vytvoření svařovacího oblouku.

Používají se dva typy zařízení, která pracují podle schématu nepřímé a přímé konverze oblouku. Plazmový hořák pro plazmové svařování je přímočinný, kdy je jako katoda použita wolframová elektroda a jako anoda je použit svařovaný povrch. To způsobuje, že oblouk nabývá válcového tvaru.
Mezi hlavní součásti plazmového hořáku patří:
- Wolframová elektroda (katoda). Tvoří jedno spojení se zařízením pro přívod plynu tvořícího plazmu.
- Část těla zařízení.
- Tryska s tvarovacím hrotem.
- Tepelně odolný izolátor.
- Systém chlazení pomocí vodního paprsku.
- Startovací zařízení.
Pro vybuzení hlavního oblouku je na kovový povrch ze zařízení připojen kabel s kladným nábojem. Vzniklý oblouk ionizuje plyn, který pod tlakem proudí z válce nebo kompresoru do komory. Při zahřátí při ionizaci se plyn rozpíná a je vypuzován z prostoru komory ve formě paprsku s vysokou kinetickou energií.
Stojí za zmínku! Pro usnadnění zapálení hlavního oblouku je v prostoru plazmatronové komory zabudována pomocná elektroda, která funguje jako anoda. Když je plazmový hořák připojen k síti a spuštěn, tato elektroda obdrží kladný náboj a vytvoří oblouk s wolframovou katodou.
Důležité požadavky
Možná se mnohým bude plazmové obloukové svařování zdát jako jednoduchý proces, který lze snadno provést napoprvé bez větších zkušeností. Během ní je však bezpodmínečně nutné dodržovat všechna důležitá pravidla technologie. Mezi hlavní chyby patří:
- opožděná výměna vyměnitelných součástí plazmového hořáku;
- použití dílů s nízkou kvalitou nebo vadami;
- použití nesprávných režimů, které snižují životnost prvků;
- nedostatek kontroly nad parametry plynu tvořícího plazmu;
- použití vysoké nebo nízké řezné rychlosti ve srovnání se zamýšleným režimem.

Všechny tyto důležité požadavky platí pro proces plazmového svařování, stejně jako jeho podtypy – mikroplazmové svařování, vzduchové plazmové svařování a další metody. Je bezpodmínečně nutné používat svařovací stroj, který dokáže poskytnout potřebné charakteristiky svařovacího proudu. K provozu budete potřebovat hořák, nekonzumační elektrodu, sadu hadic pro přívod nebo cirkulaci chladicí kapaliny a další důležité komponenty.
Proces plazmového svařování je považován za oblíbenou technologii, která se aktivně používá v různých oblastech průmyslu – strojírenství, výroba nástrojů, výroba vysoce přesných dílů, šperků a tak dále. Tato metoda je vysoce přesná a umožňuje získat rovnoměrný šev vynikající kvality. Musí se však provádět s ohledem na důležitá pravidla a požadavky.