Jak se provádí elektrostruskové svařování?
Metoda tavného svařování charakterizovaná ohřevem kovu pomocí tepla z průchodu elektrického proudu roztavenou elektricky vodivou struskou se nazývá elektrostruskové svařování. Při tomto procesu se elektrická energie téměř úplně přenese do struskové lázně az ní na elektrodu a poté na základní kov. Tavenina tavidla je navíc současně jak prostředkem k ovlivnění nemetalurgického procesu probíhajícího v roztaveném kovu, tak k jeho ochraně před nepříznivými vlivy atmosférického prostředí. Vrstva roztavené strusky, která se tvoří na povrchu lázně a brání do ní pronikání okolního vzduchu, díky své nižší hustotě než kov čistí i kapky kovu elektrody od nežádoucích nečistot.
Technologie elektrostruskového svařování
Podstatou elektrostruskového svařování je využití tohoto procesu jako zdroje energie. V tomto případě je maximální výhřevné plochy dosaženo s minimální koncentrací energie na výhřevném místě. Existuje několik možností pro svařování touto metodou. Nejrozšířenější svařování je pomocí náustkových nebo deskových elektrod, jedné drátové elektrody nebo několika, s oscilačními pohyby nebo bez nich.

Schéma procesu elektrostruskového svařování zahrnuje kombinování základního a elektrodového kovu do svařovacího okruhu prostřednictvím roztavené strusky s elektrickým proudem, který jimi prochází. Během této operace se ve struskové lázni vytváří teplo, pod jehož vlivem kovy připojených prvků a elektrody, tající a proudící, klesají ke dnu roztavené hmoty a tvoří tak svarovou lázeň. Při zahájení svařovacích prací se zapálí elektrický oblouk, jehož působením se v procesu tavení tavidel vytvoří strusková lázeň, která oblouk vyplňuje. Když zhasne, začíná přechod z obloukového procesu na elektrostruskový proces.
Nezbytné vybavení
O jeho výhodách rozhoduje řada vlastností zařízení pro elektrostruskové svařování, jednou z nich je nízká spotřeba tavidel, v průměru asi 5 % hmotnosti ukládaných kovů. Také pomocí této metody můžete svařovat obrobky libovolné tloušťky, a to i v jednom průchodu. Navíc nevyžaduje řezné hrany a produktivita takového svařování je několikanásobně vyšší než vícevrstvé svařování tavidlem prováděné pomocí automatického stroje. Elektrostrusková metoda také pomáhá čistit svarový kov od cizích vměstků a odstraňovat z něj plyny. K tomu dochází v důsledku značných teplot horní vrstvy kovové lázně, její vertikální polohy a dlouhé doby zdržení kovů v roztavené formě.
K nevýhodám provozu zařízení pro elektrostruskové svařování patří výrazné přehřívání materiálů v oblasti u svaru. To může vést ke zhoršení jeho plastických vlastností. Pro dosažení požadovaných mechanických vlastností svarového spoje je navíc podroben speciální vysokoteplotní úpravě. Také elektrostrusková metoda je komplikována nutností instalace speciálních technologických zařízení (kapsy, pásy atd.) před svařováním. Je účinný pouze ve vertikální poloze nebo blízko k ní a zastavení jeho procesu před dokončením svařování je spojeno s výskytem defektů ve švech.

Obrobky svařované elektrostruskovým svařovacím zařízením jsou sestaveny vertikálně bez použití zkosených hran a velikost mezery mezi nimi je obvykle od 2 do 4 cm Pomocí speciálních tvářecích zařízení, desek nebo vodou chlazených měděných šoupátek, roztavený kov se struskou je bráněno vytékání, dokud se nevytvoří svarový spoj. Šev se tvoří během krystalizace kovové taveniny ve spodní zóně kovové lázně.
Proces svařování se provádí pomocí speciálních zařízení, která poskytují požadované režimy elektrostruskového svařování. Jsou schopné přivádět elektrody do oblasti svařování, udržovat elektrostruskové operace stabilní a pohybovat se podle potřeby podél svarové linie. Nejčastěji se pro tyto účely používají automatické stroje, protože těžší zařízení poloautomatických zařízení se obtížněji pohybují ve vertikálním směru. Každé automatické zařízení pro elektrostruskové svařování se skládá ze samojízdného svařovacího stroje, který je připojen k měděným botkám, chlazeným vodou a tvořícím šev; kazety s elektrodovým drátem v nich obsaženým; násypka naplněná tavidlem; zdroj energie s ovládacím zařízením. K provádění svařování tímto způsobem se používají jak konvenční tavidla, tak speciální, schopná vytvořit elektricky vodivou taveninu.
Aplikace elektrostruskového svařování
Podstata procesu elektrostruskového svařování a oblast jeho použití jsou neoddělitelně spojeny. Vzhledem k tomu, že tato možnost svařování je technicky proveditelná pouze pro tloušťky materiálu nad 1,6 cm a ekonomické výhody jsou patrné u obrobků o tloušťce 2,5-3 cm, je nejvhodnější ji použít při konstrukci silnostěnných konstrukcí. Tímto způsobem je možné spojovat litiny a oceli (legované, nízkou a středně uhlíkaté), ale i neželezné kovy, především měď a hliník. Kromě toho se elektrostruskový proces používá pro navařování různých slitin na výrobcích vyrobených z nízkolegovaných nebo nízkouhlíkových ocelí.

Tato metoda svařování umožňuje provádět jak rovné švy, tak zakřivené nebo kruhové. S jeho pomocí lze vyrobit nejen tupé spoje, ale také T-spojy nebo rohové spoje, i když jsou vzácné. To je vysvětleno možností jejich nahrazení možnostmi zadku. Konfigurace výsledných švů umožňuje variabilní zakřivení, prstencový, přímočarý a variabilní průřez. Pokud si zakoupíte zařízení pro elektrostruskové svařování, můžete radikálně změnit celý postup výroby velkorozměrových konstrukcí. Díky ní bude možné nahradit velkorozměrové kované a odlévané obrobky prvky menších rozměrů vyráběné metodou svařované-kované nebo svařované-odlévané.
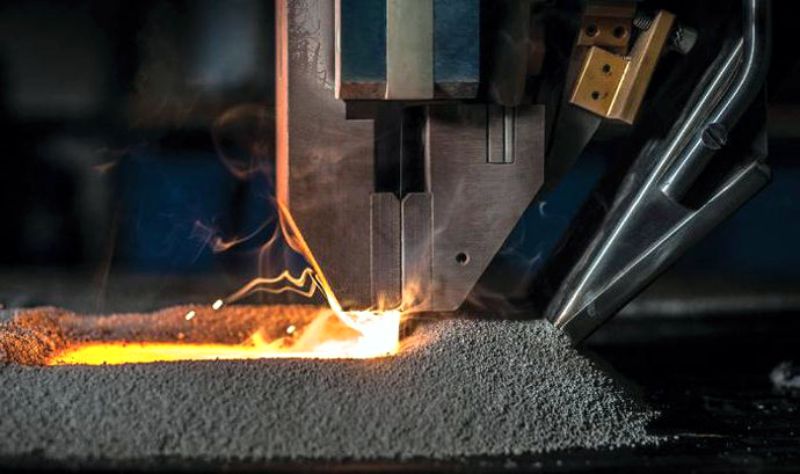
Autor Welder Doba čtení 5 min Zhlédnutí 529 Zveřejněno 18.02.2019. XNUMX. XNUMX
V průmyslovém měřítku se metoda ESW používá pro vertikální spojování kovů. Elektrostruskové svařování umožňuje získat vysoce kvalitní spojení s minimálními náklady. Tavidlo nejen chrání taveninu před oxidací, ale také zajišťuje ohřev dílů. Elektroda nebo svařovaný drát působí jako legující kov, obsahující až 20 % přísady v tavenině. Vyplňuje mezeru mezi spojenými prvky a tvoří hustý šev homogenní struktury. Stojí za to říci podrobněji o vlastnostech EHS, výhodách a nevýhodách.
Podstata procesu a rozsah
Co je elektrostruskové svařování? Zahřívání kovu ve struskové hmotě ohřívané elektrickým obloukem střídavým proudem. Vyskytuje se mezi elektrodou a součástí. Jiná možnost není. Strusková lázeň působí jako ochranná atmosféra. Před rozšířením na obě strany je zabráněno dvěma paralelními lištami. Omezují oblast ohřevu dílů. Elektroda nebo plnicí drát se ponoří do tavidla. Když proud projde, roztaví se a vytvoří s kovem tavnou lázeň.
Elektrostruskové svařování je v podstatě bezobloukové vertikální svařování, proces zahrnuje teplotní potenciál strusky zahřáté proudem. Díky posuvníkům drží v oblasti švu. Trik je v tom, že pomocí vertikální metody můžete uvařit silnou vrstvu slitiny jedním průchodem.
Během procesu ohřevu se tekutý kov díky své vysoké hustotě usadí, vyplní mezeru a lehké struskové útvary vyplavou nahoru a berou s sebou vzduchové bubliny z taveniny. Tavenina je jasně rozdělena na dvě frakce: kov/nekov kvůli výšce svařovací zóny.
Rozsah použití metody ESW je omezen:
- nepoužívá se pro tenkostěnné prvky, pod struskou se zcela roztaví;
- netvoří vícesměrné švy;
- velikost dílů by neměla překročit možnosti instalace jezdců.
Čtěte také: Svařování výbuchem. Technologie
Metoda je vhodná pro svařování masivních prvků z různých ocelových slitin od litiny až po vysoce legované.
Druhy elektrostruskového svařování
Odrůdy TVD podle typu aditiva a způsobu jeho dodání:
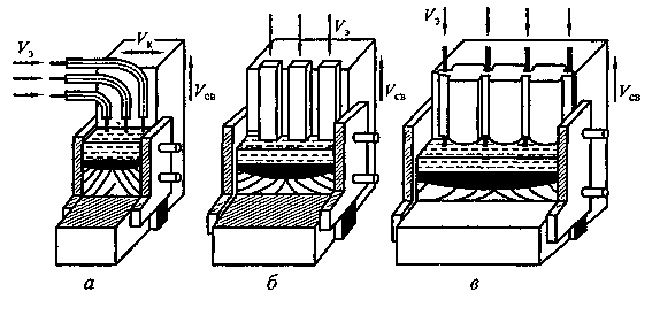
- Pomocí drátu. Do tavné lázně se přivádí postupně, shora dolů, po elektrodách pohybujících se v jedné horizontální rovině.
- Použití desek a proudových napájecích elektrod kulatého nebo obdélníkového tvaru. Desky jsou spouštěny směrem k mezeře, protože je požadována tvorba taveniny. Na rozdíl od drátu vzniká současně velký objem taveniny.
- Pomocí náustku. V podstatě se jedná o sjednocení prvních dvou metod. Napájecí desky proudu jsou upevněny v určité poloze, tavidlo se rychle zahřeje. A drát je přiváděn do mezery podél vodícího náustku. Tato metoda je určena pro zakřivené švy.
Technologie elektrostruskového svařování
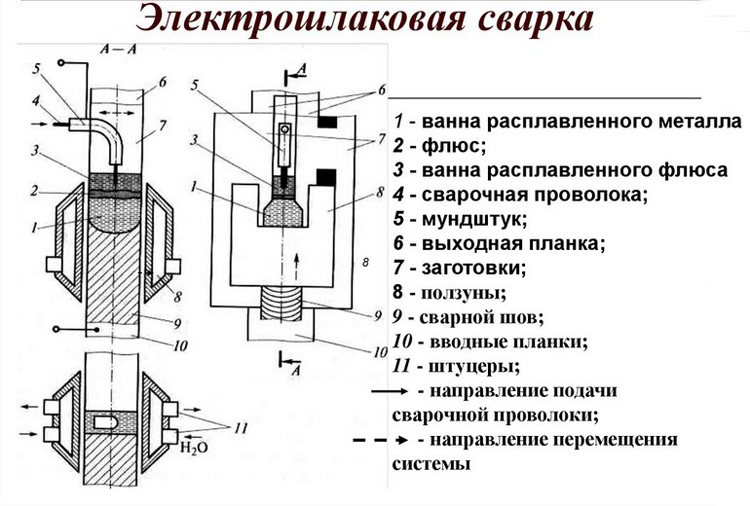
Dvě části, které se mají svařit, jsou umístěny vedle malé mezery a jsou na koncích pevně upevněny měděnými vodicími lištami. Když je elektrický oblouk vybuzen, vrstva tavidla se roztaví a vytvoří horkou strusku. Vyplňuje veškerý omezený prostor. Díky dobré elektrické vodivosti strusky oblouk zhasne, ale tok proudu se nezastaví, uvolní se teplo a částice strusky se zahřejí na bod tání přísady a měkkost slitiny. Tavenina vyplní mezeru a vytvoří se jednotný šev. Je chráněn struskovou lázní zahřátou na 1500°C. Do tavidla lze paralelně spouštět několik aditiv, všechny budou rovnoměrně ohřívány horkou struskou. Podávají se vždy shora dolů. Při umělém ochlazování šoupátek (je k nim přiváděna voda) dochází k postupnému a rovnoměrnému tvrdnutí spodních difuzních vrstev.
Typy svarů vytvořených metodou ESW:
- tupé spoje rovného, zakřiveného tvaru;
- odpaliště, I-nosník;
- rohový jednostranný, oboustranný;
- vertikála variabilního řezu.
Vybavení a materiály pro EHS
Technologie spočívá v použití mezních jezdců ze slitin čisté mědi a struskotvorných tavidel. Jejich chemické složení závisí na jakosti oceli. Nízkolegované uhlíkové oceli se svařují pomocí tavidla typu AN-8, AN-22 nebo AN-47 s obsahem až 40 % křemíku, 20 % manganu a 15 % hliníku. Strusková lázeň pro vysokolegované slitiny a litinu vzniká tavením fluoridových tavidel ANF-1, ANF-9 s oxidem titanu. Pro nerezovou ocel potřebujete složení AN-45 se zrnitostí do 1,6 mm. Pro pancéřové slitiny se používají tavidla bez obsahu manganu.
Čtěte také: Svařování tvarovek metodou vířivky
Výhody a nevýhody
Je logičtější začít s výhodami EHS:
- Kov pod vrstvou struskové lázně neoxiduje, není třeba používat plynové zařízení k vytvoření bezpečné atmosféry.
- Spojované díly se rovnoměrně zahřívají a ochlazují pomaleji. Zahřívání začíná na úrovni toku. Díky „kožichu“ je během tvorby švu udržována stabilní teplota. To má příznivý vliv na kvalitu spojení.
- Parametry proudového zatížení mají menší vliv na proces tvorby svaru vlivem zahřáté strusky. Pokud dojde k přerušení napájení, proces se nepřeruší.
- Kov do tloušťky 200 mm se svařuje jedním průchodem, není třeba provádět mnoho průchodů a zkracuje se doba svařování. Se dvěma elektrodami je přípustné připojit kov o tloušťce nad 200 mm.
- Náklady na spotřební materiál jsou minimalizovány, objem strusky není větší než 5 % objemu kovu, náklady na energii jsou nízké a nedochází k žádným ztrátám, které jsou vlastní stejnosměrnému svařování.
- Vysoká účinnost. Mínus časových a finančních nákladů – velký objem kvalitní práce.
- Lidský faktor je minimalizován: zadaná vzdálenost elektrody od dílu je automaticky udržována.
- Doba přípravné fáze je zkrácena, řezné hrany nejsou nutné. Mezera mezi díly je utěsněna.
Několik nevýhod, které nelze vyloučit:
- Variabilita švů je snížena pouze svislé švy nebo švy jim velmi blízké metodou ESW.
- Proces je kontinuální, nemůžete se zastavit uprostřed švu, kvalita spojení utrpí.
- Vysoká zrnitost difuzní vrstvy s negativními spoji, tažnost kovu je výrazně snížena a šev se stává křehkým.
V průmyslovém měřítku je elektrostruskové svařování ekonomicky proveditelné při spojování silných prvků. U tenkostěnných dílů budou náklady na vybavení příliš vysoké.