Jak funguje ultrazvukový defektoskop?
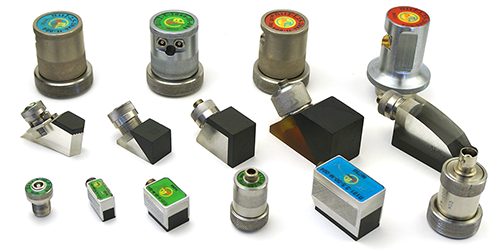
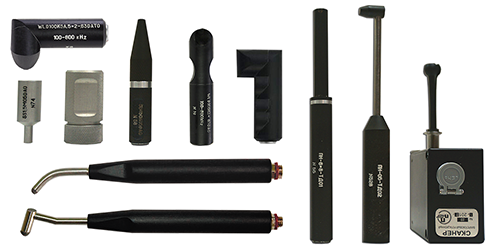
Ultrazvuková detekce defektů – metoda navržená sovětským fyzikem Sergejem Jakovlevechem Sokolovem v roce 1928 a je založena na studiu šíření ultrazvukových vibrací v rozsahu od 500 kHz do 25 MHz v testovacím objektu pomocí ultrazvukového měniče a defektoskopu. Ultrazvuková metoda je jednou z nejběžnějších metod nedestruktivního testování (NDT).
Jak metoda funguje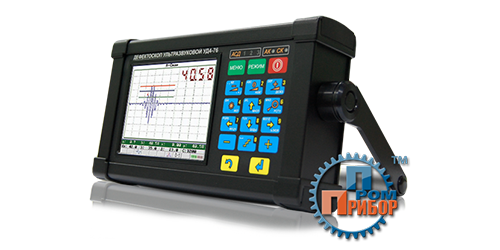 Ultrazvukové vlny se v homogenním prostředí šíří jedním směrem a nemění svou trajektorii. K odrazu ultrazvukových vln dochází od rozhraní mezi médii s různou specifickou akustickou odolností (boční strana zkoušeného předmětu, neslepenost, trhlina atd.). Čím více se akustické impedance liší, tím větší část zvukových vln se odráží od rozhraní.
Rozlišení ultrazvukového testování, tedy schopnost detekovat malé defekty, je dáno délkou zvukové vlny. Čím vyšší je frekvence ultrazvukových vibrací, tím kratší je vlnová délka. Pokud je velikost překážky menší než jedna čtvrtina vlnové délky, pak k odrazu vibrací od diskontinuity prakticky nedochází a dominuje jejich difrakce. Proto mají zpravidla tendenci zvyšovat frekvenci ultrazvuku. Nevýhodou zvýšení frekvence kmitů je rychlý nárůst jejich útlumu, čímž se zmenší regulační zóna.
Excitace a příjem ultrazvuku
K buzení ultrazvukových vln v OK se používá několik metod. Nejběžnější je využití piezoelektrického jevu. Ultrazvuk je generován pomocí měniče, který převádí elektrické impulsy na ultrazvukové prostřednictvím inverzního piezoelektrického jevu. Signál z emitující piezoelektrické desky, který prošel testovaným objektem, dosáhne přijímací piezoelektrickou desku měniče a díky piezoelektrickému jevu se opět stává elektrickým signálem, tyto signály jsou zaznamenávány měřicími přístroji. V závislosti na typu sondy mohou piezoelektrické destičky sondy vysílat, přijímat a kombinovat obě funkce. 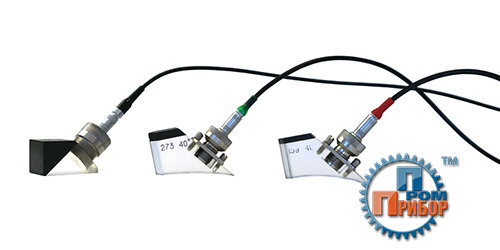
Ultrazvukové piezoelektrické měniče (PET) používané pro ruční testování: přímé P111-2,5-K12-004, miniaturní šikmé P121-5-70-MM-004, šikmé P121-2,5-45-M-004. Také při ultrazvukové defektoskopii se používá elektromagneticko-akustická metoda (EMA), která je založena na aplikaci silných střídavých magnetických polí na kovový OC. Tento způsob generování ultrazvukových vln má nižší účinnost než piezoelektrický, ale výhodou metody EMA je, že dokáže pracovat i vzduchovou mezerou a neklade vysoké nároky na kvalitu OC povrchu.
Klasifikace ultrazvukových zkušebních metod
Klasifikace metod řízení. Stávající akustické metody nedestruktivního zkoušení se dělí do dvou velkých skupin – aktivní a pasivní.
Echo metoda nebo pulzní echo metoda – nejběžnější: ultrazvukový snímač generuje vibrace a je zároveň přijímačem – přijímá echo signály odražené od defektů. Tato metoda je široce používána díky své jednoduchosti, protože ultrazvukové testování vyžaduje pouze jeden senzor, takže při ručním testování není potřeba speciální zařízení pro jeho fixaci (jako například u metody difrakčního času) a kombinování akustických os při použití dvou převodníků. Navíc je to jedna z mála metod ultrazvukové detekce defektů, která umožňuje poměrně přesně určit souřadnice defektu, jako je jeho hloubka a poloha ve studovaném objektu (vzhledem k snímači).
Zrcadlová nebo echo-zrcadlová metoda — dva snímače jsou použity na jedné straně součásti: generované vibrace se odrážejí od defektu směrem k přijímači. V praxi se používá k vyhledávání defektů umístěných kolmo k testovací ploše, jako jsou trhliny. Trhlina v koutovém svaru zjištěná testem časové difrakce.  Difrakce doby letu (TOFD) — jsou použity dva převodníky na jedné straně dílu, umístěné proti sobě. Pokud má defekt ostré hrany (např. praskliny), pak se vibrace šíří na koncích defektu a odrážejí se všemi směry, včetně směrem k přijímači. Detektor defektů zaznamená dobu příchodu obou impulzů, když mají dostatečnou amplitudu. Oba signály z horní a dolní hranice vady jsou současně zobrazovány na obrazovce defektoskopu, čímž je možné poměrně přesně určit podmíněnou výšku vady. Metoda je poměrně univerzální, umožňuje ultrazvukové testování švů jakékoli složitosti, ale vyžaduje speciální vybavení pro upevnění snímačů a také defektoskop schopný pracovat v tomto režimu. Difraktované signály jsou navíc dost slabé.
Delta metoda – typ zrcadlové metody – liší se mechanismem odrazu vlnění od defektu a způsobem příjmu signálu. V diagnostice slouží k vyhledávání konkrétně lokalizovaných defektů. Tato metoda je velmi citlivá na vertikálně orientované trhliny, které nelze vždy detekovat konvenční metodou echa.
Metoda dozvuku pro řízení dvouvrstvé struktury.
Reverb metoda — je založeno na postupném zeslabování signálu v řízeném objektu. Při sledování dvouvrstvé struktury půjde v případě kvalitního spojení vrstev část energie z první vrstvy do druhé, takže dozvuk bude menší. V opačném případě budou pozorovány vícenásobné odrazy od první vrstvy, tzv. lesa. Metoda se používá ke kontrole přilnavosti různých typů povrchů, například povrchů Babbitt s litinovou základnou. Hlavní nevýhodou této metody je registrace echo signálů z rozhraní přechodu dvou vrstev defektoskopem. Důvodem těchto ozvěn je rozdíl v rychlostech elastických vibrací ve spojovacích materiálech a jejich různé akustické odpory. Například na rozhraní Babbitt-ocel dochází k konstantnímu echo signálu i v místech vysoce kvalitní adheze. Vzhledem ke konstrukčním vlastnostem některých výrobků může být kontrola kvality spojování materiálů metodou dozvuku nemožná právě z důvodu přítomnosti echo signálů z hranice připojení na stínítku defektoskopu.
Akustická mikroskopie Díky zvýšené frekvenci vstupu ultrazvukového paprsku a využití jeho zaostřování umožňuje detekovat vady, jejichž rozměry nepřesahují desetiny milimetru. Široké použití v průmyslu je obtížné kvůli extrémně nízké produktivitě metody. Tato metoda je vhodná pro výzkumné účely, diagnostiku, ale i elektronický průmysl.
Koherentní metoda — je v podstatě variací metody Pulse Echo. Kromě dvou hlavních parametrů echo signálu, jako je amplituda a čas příchodu, se navíc využívá fáze echo signálu. Pomocí koherentní metody, nebo spíše několika stejných měničů pracujících ve fázi. Při použití speciálních převodníků, jako je převodník postupné vlny nebo jeho moderní analog – převodník s fázovým polem. Výzkum použitelnosti této metody na reálné testovací objekty ještě nebyl ukončen. Metoda je ve fázi výzkumu.
Metody průchodu (metoda stínu) implikuje sledování změn parametrů ultrazvukových vibrací, které prošly testovaným objektem, tzv. průchozí vibrace. Zpočátku se pro testování používalo kontinuální záření a změna jeho amplitudy průchozích kmitů byla považována za přítomnost defektu v kontrolovaném objektu, tzv. zvukového stínu. Odtud pochází název stínová metoda. Postupem času kontinuální záření ustoupilo pulznímu záření a k pevným parametrům se kromě amplitudy přidala také fáze, spektrum a doba příchodu pulzu a objevily se další způsoby přenosu. Pojem stín ztratil svůj původní význam a stal se jedním ze způsobů průchodu. V anglicky psané literatuře se metoda přenosu nazývá technikou přenosu nebo metodou přenosu, což plně odpovídá jejímu ruskému názvu. Termín stín se v anglické literatuře nepoužívá. Stín — jsou použity dva měniče, které jsou umístěny na dvou stranách studovaného dílu na stejné akustické ose. V tomto případě jeden z měničů generuje oscilace (generátor) a druhý je přijímá (přijímač). Známkou přítomnosti defektu bude výrazné snížení amplitudy přijímaného signálu, případně jeho vymizení (závada vytváří akustický stín).
Zrcadlový stín — používá se k ovládání dílů se dvěma rovnoběžnými stranami, vývoj metody stínu: jsou analyzovány odrazy od opačné strany dílu. Známkou defektu, stejně jako u stínové metody, bude vymizení odražených vibrací. Hlavní výhodou této metody, na rozdíl od metody stínu, je přístup k dílu z jedné strany. Vertikálně orientovaná trhlina detekovaná zrcadlovou metodou. Časový stín je založen na zpoždění pulsu v době strávené obcházením defektu. Používá se k ovládání betonu nebo pálených cihel. Metoda vícenásobného stínu je podobná metodě stínu s tou výjimkou, že ultrazvuková vlna několikrát prochází paralelními povrchy výrobku. V metodě echo-through se používají dva snímače umístěné na opačných stranách testovaného objektu proti sobě. Pokud se nevyskytuje žádná závada, je na obrazovce defektoskopu pozorován průchozí signál a signál dvojnásobně odražený od stěn testovaného objektu. Pokud se vyskytne průsvitný defekt, jsou také pozorovány odražené signály od defektu.
Reverb-through metoda zahrnuje prvky metody reverb a metody více stínů. V krátké vzdálenosti od sebe jsou zpravidla na jedné straně výrobku instalovány dva převodníky – vysílač a přijímač. Ultrazvukové vlny vysílané k testovanému objektu po opakovaných odrazech nakonec dosáhnou přijímače. Absence defektu umožňuje pozorovat stabilní odražené signály. Pokud dojde k defektu, změní se šíření ultrazvukových vln – změní se amplituda a spektrum přijímaných pulzů. Metoda se používá k řízení vícevrstvých struktur a polymerních kompozitních materiálů.
Velocimetrická metoda je založena na záznamu změn rychlosti elastických vln v defektní zóně. Používá se pro testování vícevrstvých struktur a pro výrobky z polymerních kompozitních materiálů. Vlastní kmity Na základě buzení volných nebo vynucených kmitů v řídicím objektu a měření jejich parametrů: vlastních frekvencí a ztrátových hodnot. Vynucené vibrace Integrální Lokální Akusticko-topografické Volné vibrace Volné vibrace jsou vybuzeny krátkodobým dopadem na zkoušený objekt, po kterém se objekt za nepřítomnosti vnějších vlivů rozvibruje. Zdrojem krátkodobého nárazu může být jakýkoli mechanický náraz, například kladivo. Integrální lokální impedance Ohybové vlny Podélné vlny Kontaktní impedance Pasivní metody pasivního řízení zahrnují příjem vln, jejichž zdrojem je samotný testovaný objekt.
Moderní defektoskopy přesně měří čas, který uplynul od okamžiku vyzařování do příjmu echo signálu, a tím měří vzdálenost k reflektoru. To umožňuje vysoké radiační rozlišení studie.
Počítačové systémy umožňují analyzovat velké množství pulzů a získat trojrozměrnou vizualizaci reflektorů v kovu.
Výhody ultrazvukového testování.
Ultrazvukové testování nezničí a nepoškodí zkušební vzorek, což je jeho hlavní předností. Je možné ovládat výrobky vyrobené z různých materiálů, kovových i nekovových. Kromě toho můžeme vyzdvihnout vysokou rychlost výzkumu při nízkých nákladech a nebezpečí pro člověka (ve srovnání s rentgenovou defektoskopií) a vysokou mobilitu ultrazvukového defektoskopu.
Metodické nevýhody
Použití piezoelektrických měničů vyžaduje přípravu povrchu pro zavedení ultrazvuku do kovu, zejména vytvoření drsnosti povrchu a v případě svarových spojů také směru drsnosti (kolmo ke švu). Díky vysokému akustickému odporu vzduchu se sebemenší vzduchová mezera může stát nepřekonatelnou bariérou pro ultrazvukové vibrace. K odstranění vzduchové mezery se nejprve na kontrolovanou oblast produktu nanesou kontaktní kapaliny, jako je voda, olej, glycerin. Při kontrole svislých nebo velmi nakloněných ploch je nutné použít husté spojovací kapaliny, aby se zabránilo rychlému odtoku. Pro ovládání výrobků s vnějším průměrem menším než 460 mm je nutné použít snímače s poloměrem zakřivení základny R rovným 0,9-1,1R poloměru ovládaného objektu, tzv. zemní snímače, které v této formě jsou nevhodné pro testování výrobků s rovným povrchem. Například pro ovládání válcového výkovku je nutné pohybovat snímačem ve dvou vzájemně kolmých směrech, což znamená použití dvou lapovaných snímačů – jednoho pro každý směr. Ultrazvuková detekce defektů zpravidla nemůže odpovědět na otázku o skutečné velikosti defektu, pouze o jeho odrazivosti ve směru k přijímači. Tyto hodnoty korelují, ale ne pro všechny typy vad. Navíc některé vady je téměř nemožné detekovat pomocí ultrazvukové metody kvůli jejich povaze, tvaru nebo umístění v testovaném objektu. Spolehlivé ultrazvukové testování kovů s hrubozrnnou strukturou, jako je litina nebo austenitické svary (tloušťka nad 60 mm) je prakticky nemožné z důvodu velkého rozptylu a silného útlumu ultrazvuku. Kromě toho je obtížná kontrola malých dílů nebo dílů se složitými tvary. Ultrazvukové zkoušení svarových spojů vyrobených z odlišných ocelí (například austenitických ocelí s perlitickými) je také obtížné kvůli extrémní heterogenitě svarového kovu a základního kovu.
přihláška
Ultrazvukový defektoskop pro kontrolu železničních kolejí Slouží k vyhledávání vad materiálu (póry, chlupy, různé vměstky, nehomogenní struktura atd.) a kontrole kvality práce – svařování, pájení, lepení atd. Ultrazvuková kontrola je a. povinný postup při výrobě a provozu mnoha odpovědných produktů, jako jsou součásti leteckých motorů, potrubí jaderného reaktoru nebo železniční kolejnice. Ultrazvukové zkoušení svarů Svary jsou nejrozšířenější oblastí aplikace ultrazvukové detekce vad. Toho je dosaženo díky mobilitě ultrazvukové instalace, vysokému testovacímu výkonu, přesnosti, citlivosti na vnitřní (objemové – póry, kovové a nekovové vměstky; planární – nedostatek fúze, trhliny), stejně jako vnější, tj. povrchové vady svarů. Z mnoha resortních dokumentů vyplývá povinné zkoušení svarů ultrazvukem nebo alternativní volba zkoušení ultrazvukem nebo zářením nebo zkoušení oběma metodami. Hlavním dokumentem v Rusku o ultrazvukovém zkoušení svarů je GOST R 55724-2013, který plně zohledňuje metody zkoušení tupých, T, přeplátovaných a koutových svarů vyrobených různými metodami svařování. Dále jsou zde podrobně popsána opatření (ladící vzorky, standardy) SO-2 (SO-2A), SO-3, SO-4 a standardní vzorky podniku potřebné pro seřízení defektoskopu, jakož i jejich parametry pro jejich výroba. Rozsah kontroly a normy pro posuzování kvality svarového spoje jsou stanoveny různými regulačními dokumenty v souladu s pevnostními požadavky na konkrétní svařovanou konstrukci. Podniky, které vyrábějí zvláště kritické výrobky, stejně jako různé dozorové orgány, mohou vytvářet vlastní metodické materiály pro hodnocení kvality svarů.
Sergej Zvonov,
student skupiny 1135, Samara National Research University pojmenovaná po akademikovi S.P. Královna
Akmal Khisravov, student skupiny 1239, Samara National Research University pojmenovaná po akademikovi S.P. Královna
Anna Vyshkina, studentka skupiny 1239, Samara National Research University pojmenovaná po akademikovi S.P. Královna
Ultrazvuková detekce vad je metoda navržená S.Ya. Sokolova v roce 1928, který je založen na studiu procesu šíření ultrazvukových vibrací o frekvenci 0,5 MHz v řízených výrobcích pomocí speciálního zařízení – ultrazvukového měniče a defektoskopu [25]. Jedná se o jednu z nejběžnějších metod nedestruktivního testování.
Detektor defektů je zařízení pro zjišťování vad výrobků z různých kovových i nekovových materiálů pomocí nedestruktivních zkušebních metod. Mezi vady patří porušení kontinuity nebo homogenity konstrukce, zóny korozního poškození atd. Oblast techniky a technologie, která se podílí na vývoji a použití defektoskopů, se nazývá defektoskopie [4].
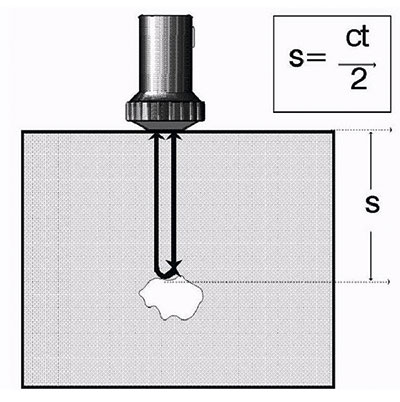
Rýže. 1. Princip měření času a pulsní dráhy
Provozní algoritmus ultrazvukového defektoskopu spočívá v tom, že pomocí sondy je do kontrolovaného objektu přenášen krátký ultrazvukový signál (obr. 1). Po přijetí odraženého signálu na přijímači se měří doba cesty zvukového signálu od sondy k odrazné ploše a zpět (obr. 2) – [5].
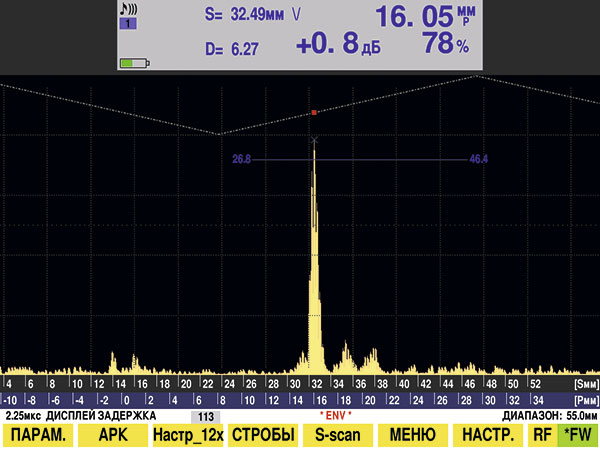
Rýže. 2. Zobrazte odražený signál na obrazovce
Výhody ultrazvukové detekce defektů:
- testovaný díl nemusí být poškozen nebo zničen;
- Práce je provedena velmi rychle a je levná. Ve srovnání s některými jinými typy defektoskopie, jako je rentgen, nepředstavuje pro člověka nebezpečí;
- je možné kontrolovat vhodnost většiny materiálů, kovových i nekovových vzorků;
- Ultrazvukové defektoskopy lze díky jejich vysoké mobilitě dodat téměř na jakékoli místo pro kontrolu požadovaného objektu.
Novou etapou v ultrazvukovém testování (UT) byla technologie fázového pole (phad array technology, PA), založená na sekvenčním buzení všech prvků převodníku a generování ultrazvukových vln. PR převodník je sada současně pracujících piezoelektrických prvků (od 16 do 256 kusů), na rozdíl od jednoprvkových snímačů používaných v klasické defektoskopii [3].
Metoda fázového pole je pokročilejší a složitější ve srovnání s klasickým ultrazvukovým testováním (obr. 3), které využívá jednoprvkový převodník. Fázové detektory defektů, díky nimž je kontrola mnohem rychlejší a jednodušší, se používají v mnoha průmyslových odvětvích (obr. 4).
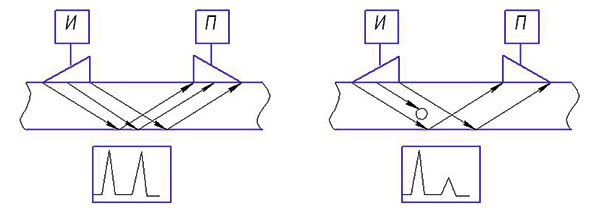
Rýže. 3. Klasická metoda zkoušení ultrazvukem
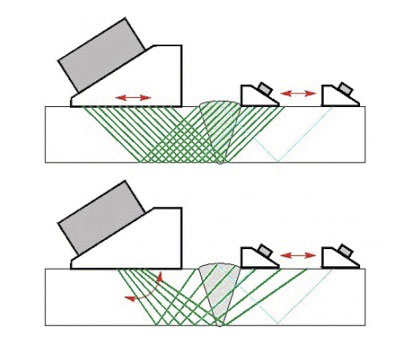
Rýže. 4. Metoda testování ultrazvukového fázovaného pole
Výhody fázovaných polí oproti klasickému ultrazvukovému testování:
1 Možnost sektorového ovládání, které zajišťuje bоvětší viditelnost. Při klasickém ovládání vychází paprsek z piezoměniče z jednoho konkrétního úhlu a jeho zobrazení na obrazovce vypadá jako šplouchnutí na AScan (obr. 5).
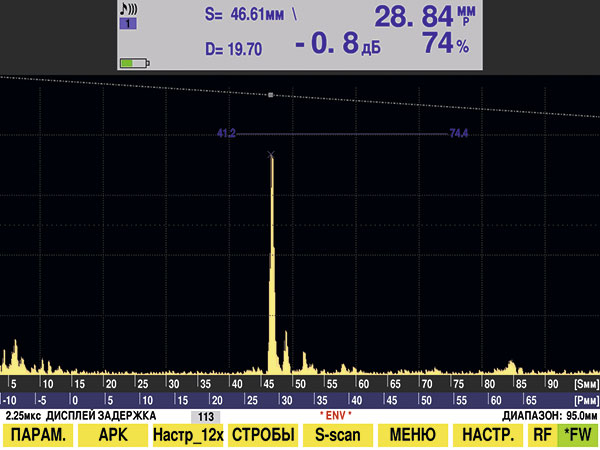
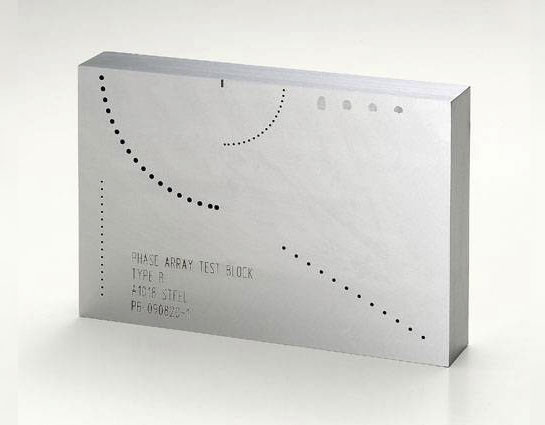
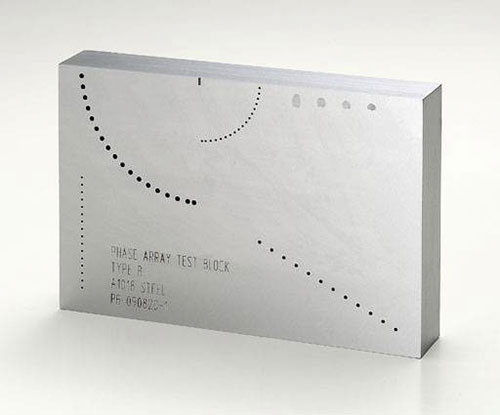
Rýže. 5. Zobrazení signálu z vrtání na vzorku Phased Array Type B Block
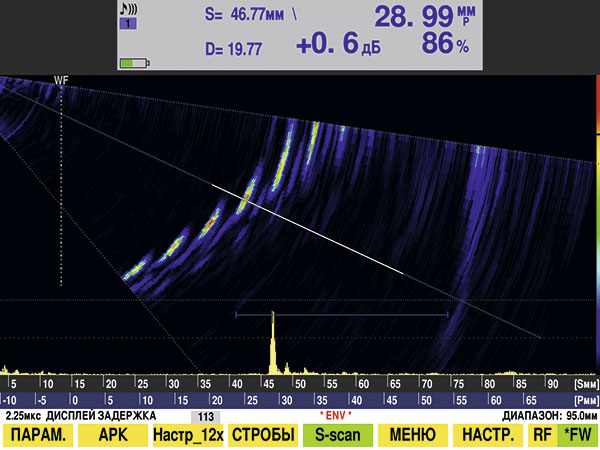
Pokud je v objektu použita technologie phased array, lze sledovat celou kontrolní zónu najednou (obr. 6), to znamená, že současně vidíme všechny defekty umístěné v rozsahu 35 stupňů. Fyzicky dokonce 75 stupňů, ale ne vždy to dává smysl, protože s kritickými úhly jsou spojena určitá omezení a také s menším rozsahem je zobrazení defektu kvalitnější.
Rýže. 2. Zobrazte odražený signál na obrazovce
2 Vyšší rychlost ultrazvukového testování díky nahrazení podélného příčného snímání lineárním snímáním podél švu. Podle regulačních dokumentů Ruské federace musí být ultrazvukové testování prováděno s podélným příčným pohybem podél svaru s krokem rovným polovině piezoelektrického prvku, pohybem snímače od svaru na vzdálenost rovnající se dvojnásobku tloušťky svaru. svar [2].
Rýže. 3. Klasická metoda zkoušení ultrazvukem
Rýže. 4. Metoda testování ultrazvukového fázovaného pole
Rýže. 5. Zobrazení signálu z vrtání na vzorku Phased Array Type B Block
Rýže. 6. Zobrazení signálu z vrtání na vzorku Phased Array Type B Block pomocí fázovaných polí
V případě použití PD je prováděno současné sledování celého průřezu švu bez nutnosti přemísťování snímače (obr. 7).
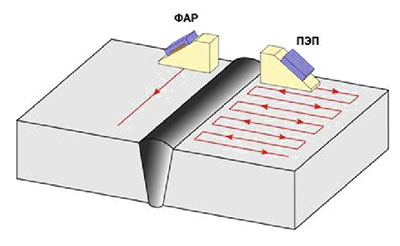
Rýže. 7. Ultrazvukové skenovací metody
3 Velký počet vstupních úhlů. Klasický ultrazvukový senzor má jeden specifický nastavený úhel, který nelze měnit, protože jeho hodnota je zabudována v samotném převodníku [4]. PA senzory zvyšují pravděpodobnost detekce defektů, protože pomáhají získat optimální signály z trhliny, jejíž umístění ne vždy odpovídá pevnému úhlu zasunutí sondy při tradiční kontrole. Mezi výhody nové technologie patří také možnost získání věrných obrazů lokalizace a rozměrů defektů a také jednodušší a rychlejší interpretace (obr. 8).
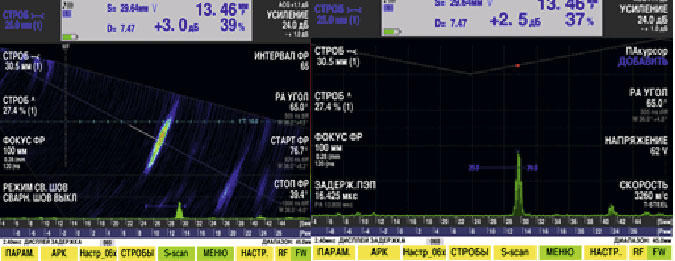
Rýže. 8. Prasklina na A- a S-skenování
Zaostřování. Technologie Phased Array má funkci fokusace pole měniče (obr. 9). To výrazně zvyšuje rozlišovací schopnost a citlivost, což následně výrazně usnadňuje proces pochopení skutečných forem vady [3].
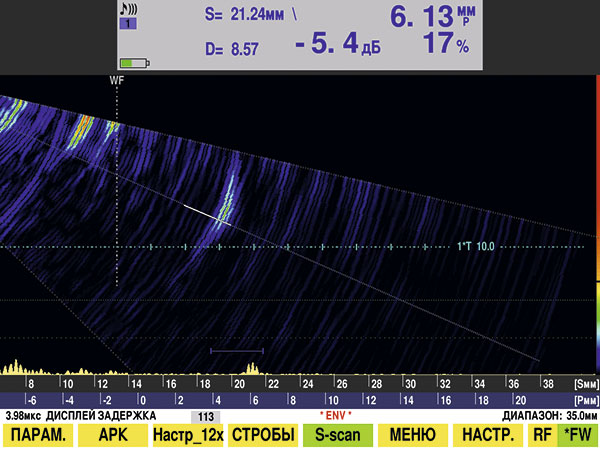
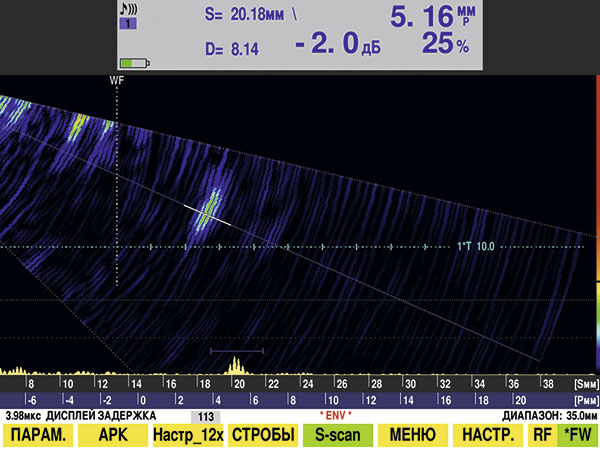
Rýže. 9. Zobrazení vrtání bez zaměření a se zaměřením
Negativní aspekty technologie FR:
1 Vadové detektory využívající technologii fázového pole jsou dvakrát až třikrát dražší než klasické defektoskopy. Je však třeba zvážit, že pro mnoho podniků a úkolů je mnohem důležitější zvýšení produktivity a kontroly kvality.
2 Omezení tlouštěk, které lze řídit senzory PD. Pointa je, že PA senzory jsou často mnohem větší než klasické senzory, v důsledku čehož je obtížné ovládat jak malé tloušťky 2 mm, tak velké tloušťky – vzhledem k tomu, že rozlišení a rozměry obrazovky defektoskopu PA jsou již neinformativní. Nicméně defektoskopy PA všech výrobců dokážou plnit funkce klasických senzorů – k tomu mají konektory pro připojení klasických převodníků. V důsledku toho, i když nastanou takové problémy, jako je testování tenkostěnné trubky o tloušťce 5 mm nebo testování 3metrových tvarovek nebo dlouhých kotev, jsou defektoskopy s technologií fázového pole schopny je vyřešit připojením klasických konvertorů.
3 Nedostatek regulační dokumentace pro zamítnutí. Regulační dokumentace v Ruské federaci znatelně zaostává za evropskými zeměmi, což je spojeno nejen s těžkými časy, ale také s velkým množstvím průmyslových odvětví, v důsledku čehož se vývoj dokumentace ukazuje jako příliš nákladný. Kromě toho je nevhodné utrácet peníze za tuto práci – za prvé proto, že mnoho ruských společností není vybaveno defektoskopy PD, a zadruhé je tento problém vyřešen tím, že mnoho defektoskopů poskytuje možnost současného S-scanu (sektorová kontrola) a Ascan spolu s křivkou odmítnutí ARC (VRCH).
Stojí za zmínku, že detekce chyb je důležitou součástí každé výroby. Ultrazvuková detekce defektů je v mnoha případech nepostradatelnou kontrolní metodou. Díky vývoji pokročilých technologií, jmenovitě technologie phased array, bylo možné vyrábět vysoce kvalitní a odolný produkt.
Tato technologie, jak jsme zjistili, má vážné výhody i některé nevýhody. Nevýhody jsou však více než kompenzovány výhodami této technologie – vždyť kvalita a vysoká produktivita výrobků jsou mnohem důležitější než cena defektoskopu. Technické nedostatky jsou kompenzovány mimo jiné tím, že defektoskop s technologií phased array je schopen pracovat v režimu tradičního defektoskopu.
Bibliografie:
- Miroshnichenko T. Bezpečnost plynových rozvodů [Text]: GOST R 55724.
- Kretov E.F. Ultrazvuková defektoskopie v energetice [Text]: technická literatura / E.F. Kretov. Petrohrad: Nakladatelství SVEN, 2007. 296 s.
- Reuka S.V. Úvod do technologie použití ultrazvukových fázovaných polí [Text] / S.V. Reuka (překlad). SPb.: GETU. 210 str.
- Klyueva V.V. Nedestruktivní testování [Text]: Adresář / V.V. Klyueva. M.: Strojírenství, 2006. 864 s.
- Kanevsky I.N., Salniková E.N. Metody nedestruktivního testování [Text]: Učebnice. příspěvek / I.N. Kanevsky, E.N. Salníková. Vladivostok: Nakladatelství DVGTU, 2007. 243 s.
- Neodolatelná kontrola
- ultrazvuková detekce defektů
- metoda fázového pole
- závady
- Samara National Research University pojmenovaná po akademikovi S.P. Královna